悬臂支架分段定位的核心逻辑
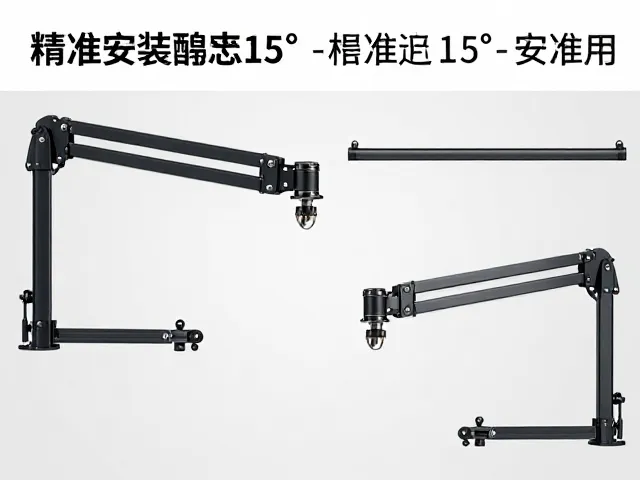
悬臂支架的安装精度直接决定了整体结构的稳定性与使用寿命,分段定位是确保误差控制在微米级的关键步骤。在实际工程场景中,传统的整体吊装往往因受力不均导致基准线偏移,而采用分段定位法,能够将长距离的安装误差分解为多个短距离的局部误差,从而通过累积误差的分散实现整体精度的提升。这种工艺逻辑特别适用于跨度较大或对水平度要求极高的重型悬臂结构,其核心在于将连续的安装过程拆解为独立的坐标节点,通过高精度的测量仪器对每个节点进行独立校准。
分段定位的实施依赖于严密的坐标体系构建,通常以主体结构的一个固定基准点为原点,向悬臂延伸方向建立X、Y、Z轴。每一段支架的定位点都需要经过严密的放线与复核,确保各分段之间的相对位置严格符合设计图纸要求。通过激光经纬仪或全站仪对每个分段进行独立打点,施工人员可以实时监测定位偏差,一旦某一分段出现微小偏差,可立即通过调整连接件进行修正,避免误差向后续分段传递。这种“化整为零”的策略,有效解决了长悬臂结构在安装过程中因重力沉降或热胀冷缩带来的不可控变量。
左右旋转15°的安装几何解析
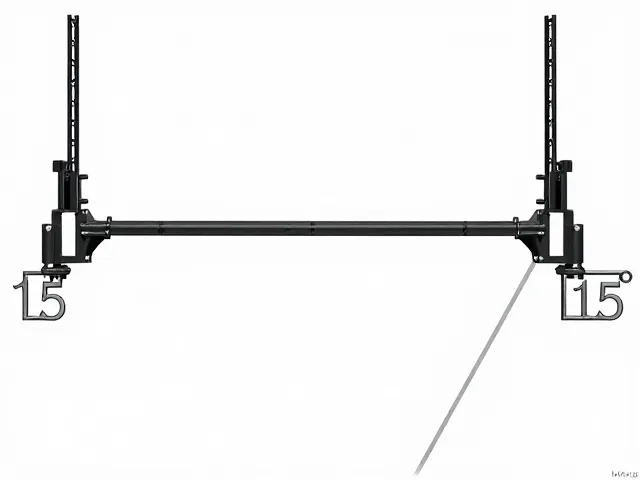
左右旋转15°并非随意设定的角度,而是基于悬臂受力模型与连接件机械特性的优化参数。在悬臂支架结构中,连接法兰或耳板往往存在一定的倾角设计,15°的旋转通常是为了匹配主梁与悬臂副梁之间的空间夹角,或是为了适应管道、线缆走向的特定弧度。这一角度使得悬臂端部能够获得更优的力矩分配,减少因偏心载荷产生的扭转应力。在实际操作中,这个角度需要通过三维建模软件提前模拟,确认其在无干涉状态下能完美契合相邻构件,避免因角度偏差导致强行组装造成的结构变形。
实现精准的15°旋转,需要依赖高精度的角度测量工具与辅助定位工装。常用的方法包括使用高精度电子角度尺或带有角度刻度的专用定位模板。在定位第一分段时,需将模板或测量基准面严格贴合参考平面,读取15°的数值并锁定旋转中心。随后,在固定该分段时,必须确保旋转轴心与设计轴线完全重合。若采用机械式定位销,销孔的加工精度需达到H7级,以确保悬臂在旋转15°后能自然落入定位销,而非通过螺栓强行挤压到位。这种硬性对位的方式,能最大程度消除装配间隙,保证旋转角度的绝对准确。
分段定位与旋转角度的协同作业流程
协同作业的核心在于“先定位,后旋转,再紧固”的标准作业程序。在分段定位阶段,所有悬臂支架的底座或连接耳板需先处于自由状态,利用经纬仪或激光投线仪确定各分段的理论中心点,并在钢梁或混凝土基座上标记出精确的十字中心线。此时不进行最终固定,仅通过临时支撑或粗调螺栓保持位置稳定。这一阶段的重点是确保每个分段的中心坐标与设计坐标误差控制在允许范围内,通常为±2mm以内,为后续的角度调整提供稳固的几何基础。
进入旋转安装阶段,需先松开临时固定措施,以已确定的中心点为轴心,缓慢旋转悬臂支架至15°位置。在旋转过程中,需使用角度尺实时监测旋转角度,同时观察悬臂端部的位移变化,防止因旋转导致整体结构发生平移或倾斜。当角度达到15°且位置稳定后,立即进行二次复核,检查旋转后的基准线与原始定位线是否形成精确的15°夹角。确认无误后,按照对角线顺序逐步拧紧连接螺栓,施加预紧力时需使用扭矩扳手,确保每个螺栓的紧固力矩一致,防止因受力不均导致悬臂支架在紧固后发生微小的角度回弹或位移。
精度校验与误差补偿机制
安装完成后的精度校验是确保15°旋转定位准确无误的最终防线。校验工作应包括角度复测、水平度检查以及同轴度检测三个维度。使用高精度电子角度尺对旋转角度进行多点复测,记录实际值与设计值的偏差,若偏差超过±0.5°,需分析原因并进行微调。水平度检查需使用高精度水平仪,检测悬臂在旋转15°后各支撑点的水平状态,确保无因旋转导致的倾斜。同轴度检测则通过激光对中仪检查悬臂端部与后续连接部件的中心线是否重合,这是保证整体结构受力合理的关键。
当校验过程中发现微小误差时,需建立严密的误差补偿机制。对于角度偏差,可通过调整连接耳板的垫片厚度或微调螺栓位置进行补偿,但需确保补偿后的结构刚度不受影响。对于水平度误差,可通过调节支座底部的微调螺栓进行修正,修正过程中需同步监测角度变化,防止因水平调整导致旋转角度偏离15°。所有误差补偿数据需详细记录在案,形成完整的安装质量追溯文件。若误差超出允许范围且无法通过微调补偿,必须立即停止安装,重新进行分段定位与角度校准,严禁带病作业,以确保悬臂支架的整体安装质量符合设计规范。