
热管导热在塑胶壳体中的结构集成与界面优化
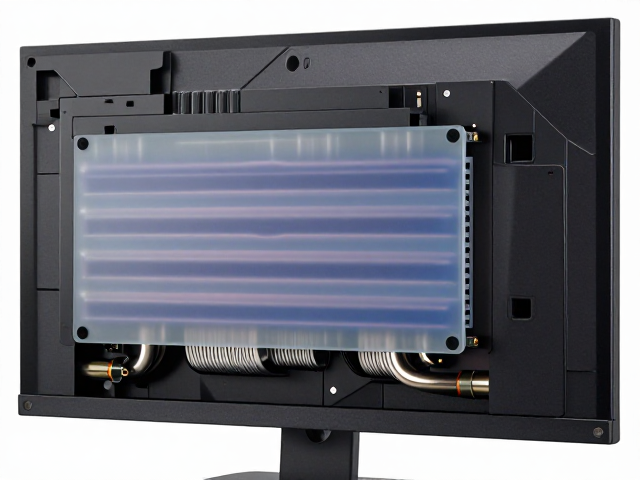
显示器前面框塑胶壳体在长期运行中会因内部驱动板或背光模组产生的热量而升温,传统空气对流散热效率有限,导致表面温度分布不均。引入热管作为高效导热元件,能够通过内部工质相变快速将热点区域的热量传递至壳体边缘或散热片区域。在工艺集成阶段,热管通常采用高导热硅胶垫或导热结构胶固定在塑胶壳体内侧,此时界面接触热阻成为关键控制变量。塑胶材料如PC+ABS或PMMA本身导热系数较低,因此热管需与壳体内壁形成紧密贴合,必要时在塑胶注塑过程中预留卡扣或凹槽结构,以机械方式锁紧热管,确保接触面平整无间隙。
实际应用中,热管的路径设计需避开显示器光学显示区域,通常沿壳体顶部或底部边缘布置,形成环形或U型导热通道。通过有限元热仿真分析,可以确定热管与塑胶本体的最佳贴合面积,一般要求接触面积占比超过80%,以最大化热传导效率。此外,热管表面的处理工艺也会影响整体散热性能,部分方案会对热管外壁进行微纹理处理,增加与导热介质之间的摩擦力和接触点,进一步降低界面热阻。这种结构化的热管理设计,使得显示器在长时间高亮度模式下,前面框表面温度可控制在人体舒适接触范围内,避免因局部过热导致的塑胶变形或老化。
磨砂抗指纹涂层的表面改性与附着力提升
塑胶壳体表面直接暴露在使用环境中,容易沾染油脂、汗液等污染物,形成难看的指纹印迹,影响产品视觉质感。磨砂抗指纹涂层通过改变表面微观形貌和化学特性来解决这一问题。涂层通常由氟碳树脂、二氧化硅微粒及溶剂组成,喷涂或浸涂后经过紫外线固化或高温烘烤形成坚硬薄膜。磨砂效果依赖于涂层中微粒的粒径分布和堆积状态,通过控制固化过程中的流平性,使表面形成微米级的粗糙结构,这种结构能减少手指皮肤与涂层的实际接触面积,从而降低油污附着和视觉上的反光现象。
涂层的附着力是决定其耐久性的核心指标。塑胶壳体在注塑后表面能较低,直接喷涂难以形成牢固结合,因此前处理工序至关重要。常见的预处理包括等离子清洗或火焰处理,以激活塑胶表面极性基团,提高涂层抓附力。同时,涂层配方中需添加专用的附着力促进剂,确保在经历温度变化、湿度波动或日常擦拭测试后,涂层不出现剥落、开裂或变黄现象。抗指纹效果还会受到涂层硬度的影响,过软的涂层易被指甲划伤,过硬则可能降低疏油性能,因此需要在硬度与功能性之间寻找平衡点,通常采用铅笔硬度测试和百格附着力测试作为工艺验证标准。
热管理与表面涂层的协同工艺挑战
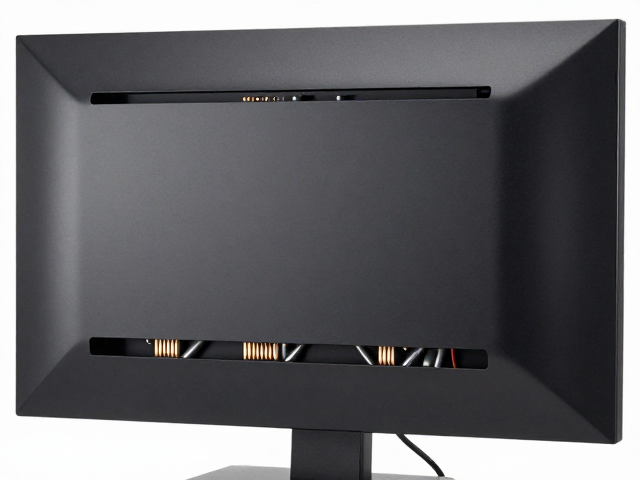
热管导热系统与表面涂层在工艺实施中存在潜在的相互影响。热管与塑胶壳体接触区域会产生局部高温,若该区域恰好覆盖磨砂涂层,过高的温度可能导致涂层树脂分解、黄变或附着力下降。因此,在工艺布局上,需精确计算热管辐射热对涂层区域的影响,必要时在热管与涂层区域之间增加隔热层或调整热管位置,避免热损伤。此外,塑胶壳体在注塑过程中产生的内应力,可能在后续热处理或长期高温环境下释放,导致壳体轻微变形,进而破坏涂层的完整性,引发开裂或脱落。
为了平衡散热效率与表面美观,部分高端制造工艺采用分段涂装策略。即在壳体成型后,先对热管接触区域进行特殊处理,如增加金属嵌件或局部金属化,将热量直接通过金属部件导出,减少塑胶本体受热。其余区域则按常规流程喷涂磨砂抗指纹涂层。这种差异化处理要求高精度的模具设计和严格的尺寸公差控制,确保不同材质和涂层区域的结合部平整光滑,无明显台阶或缝隙。工艺验证过程中,需模拟用户实际使用场景,进行长时间高温老化测试和指纹污渍清洁测试,确保产品在寿命周期内保持稳定的散热性能和外观品质。