
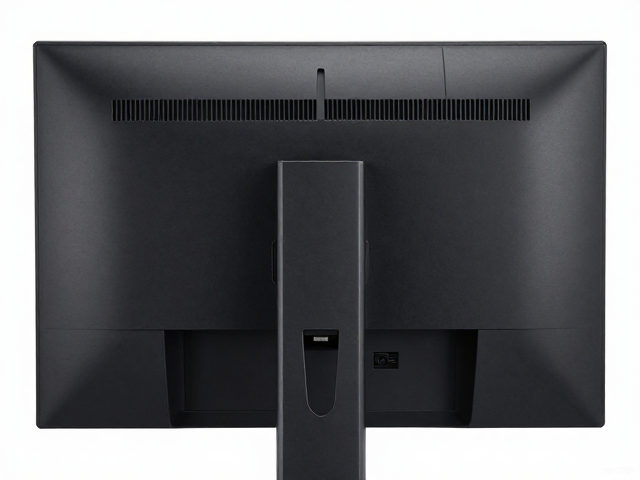
显示器前面框塑胶壳体与面板压条的结构设计逻辑
显示器前面框塑胶壳体作为外观件与结构件的核心载体,其设计直接决定了整机的装配精度与视觉完整性。在当前的工业设计中,壳体通常采用ABS或PC+ABS工程塑料通过注塑成型工艺制造,这种材料组合兼顾了强度、韧性以及表面喷涂后的附着力。壳体内部设有严密的卡扣位与定位柱,用于固定液晶模组及内部PCBA电路板,其壁厚设计需严格遵循模具脱模斜度要求,以避免缩水或变形,确保长期使用中的结构稳定性。
面板压条则扮演着连接外观与内部结构的关键角色,它覆盖在液晶面板边缘,起到遮光、保护以及美化接缝的作用。压条与壳体之间通常采用超声波焊接或精密卡接的方式固定,这种设计不仅减少了螺丝外露带来的美观度损失,还提升了整体的防尘性能。压条的材质多选用高光ABS或经过表面处理的金属复合材料,其公差控制极为严格,通常要求与壳体之间的间隙控制在0.1mm至0.3mm之间,以营造纤细精致的视觉边框效果,同时防止因温度变化导致的热胀冷缩异响。
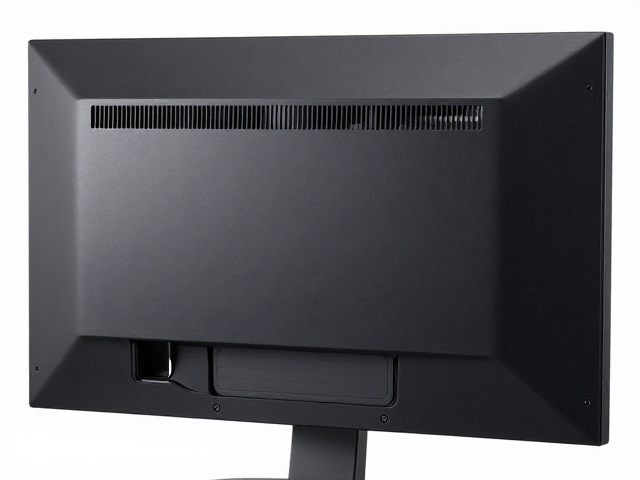
风道优化的热力学路径与结构实现
显示器内部的热量主要来源于背光模组、驱动IC以及电源板,这些热源在密闭空间内积聚会加速元器件老化并影响显示效果,因此风道设计成为提升散热效率的关键。传统设计常依赖被动散热,而现代高端机型逐渐引入结构化风道,利用壳体内部的筋位设计形成定向气流通道。通过在壳体底部或背部设置进气孔,并在顶部或侧边预留排气口,利用热空气上升的自然对流原理,加速内部热空气的排出,从而降低核心组件的工作温度。
为了进一步优化风道效率,工程师会在壳体内部增加导流肋条,这些细微的结构能够引导气流更均匀地覆盖发热密度较高的区域,避免局部热点的出现。同时,面板压条与壳体结合处的缝隙也被纳入风道计算中,合理的间隙设计可以作为辅助进气口,增加空气置换率。这种结构上的微调无需增加额外的风扇部件,仅通过改变空气动力学路径,即可在不增加功耗和噪音的前提下,显著提升整机的热管理能力,延长设备的使用寿命。
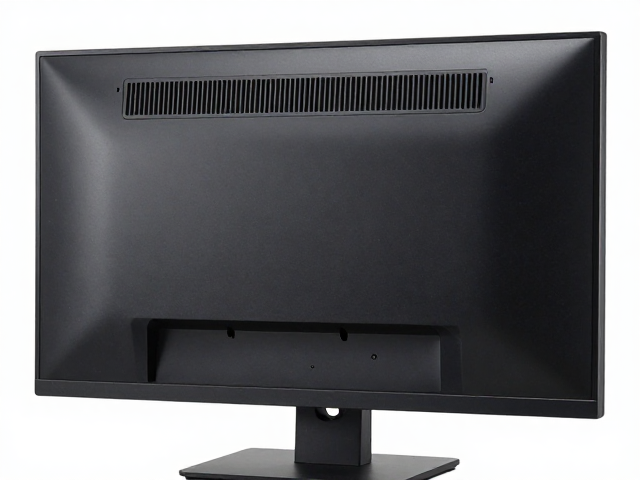
结构协同与制造工艺的兼容性
塑胶壳体与面板压条的协同设计必须充分考虑注塑工艺的限制,例如模具分型线的位置、顶针位的布局以及冷却时间的控制。壳体与压条的配合面需设置严密的止口结构,以确保两者在装配后保持平整,避免出现台阶或错位现象。在模具设计中,常采用滑块或斜顶机构来处理压条与壳体之间的复杂倒扣,这种精密的结构设计能够在保证外观无缝衔接的同时,提高生产效率和良品率。
此外,表面处理工艺对结构设计也有重要影响,例如壳体表面的蚀纹或高光处理需要在模具阶段进行相应的纹理映射,以防止因表面处理不均匀导致的装配后色差或光泽度差异。压条与壳体的卡扣设计需预留足够的弹性空间,以补偿注塑过程中的尺寸波动,确保长期振动环境下连接部位的稳固性。这种从材料选择、结构设计到制造工艺的全链路考量,是确保显示器在复杂使用环境下依然保持优异性能和美观度的基础。