
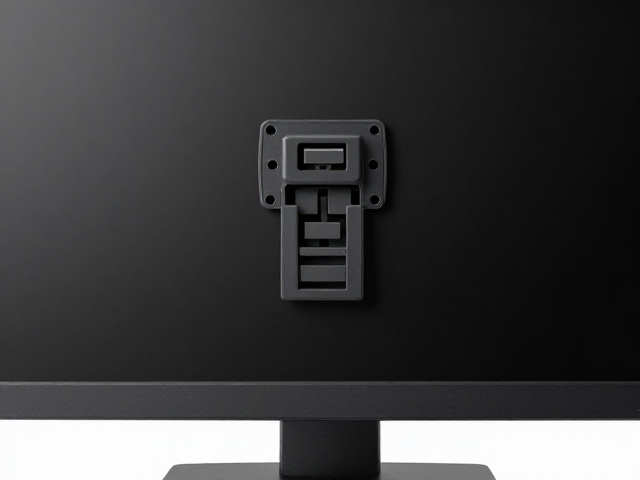
快拆卡扣结构的核心力学原理与材料选择
显示器前面框塑胶壳体的快拆设计,其核心在于利用高分子材料的弹性变形特性实现锁紧与释放。常见的卡扣结构多采用悬臂梁式设计,通过根部固定,尖端设置倒钩或凸台,在装配过程中产生径向或轴向的弹性形变。当外力超过预定的临界值时,卡扣发生屈服变形,越过配合面的阻挡点后,依靠材料自身的回弹能力嵌入锁定位置。这种机械互锁结构能够承受显示器日常使用中的轻微震动,同时允许用户在无需工具的情况下快速分离外壳,便于内部组件的维护或更换。
材料的选择直接决定了卡扣的寿命与可靠性。聚碳酸酯(PC)与ABS(丙烯腈-丁二烯-苯乙烯共聚物)是行业主流的选择。PC具有极高的冲击强度和耐热性,适合对结构强度要求较高的卡扣根部;而ABS加工流动性好,表面光泽度高,常用于卡扣尖端等需要精细配合且受力相对较小的部位。部分高端设计采用PC+ABS合金,以平衡强度与韧性。在注塑成型过程中,需严格控制材料的含水率,避免因水分导致的材料降解,从而影响卡扣在反复插拔过程中的抗疲劳性能。
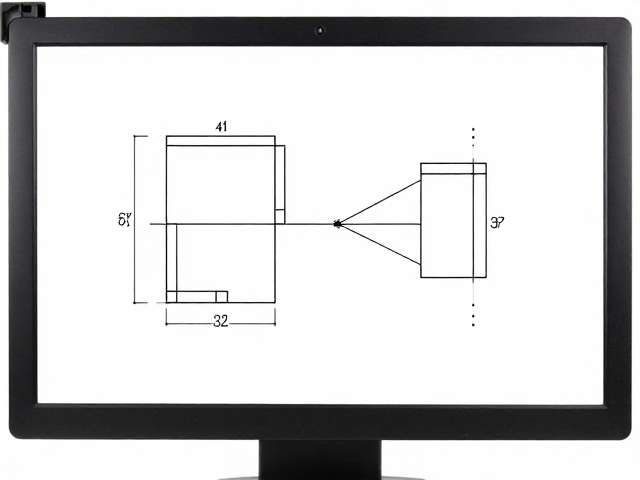
关键几何参数设计与公差配合分析
卡扣结构的几何参数设计需严格计算挠度与应力分布。悬臂卡扣的固定端圆角半径通常设置为壁厚的0.5至0.7倍,以消除应力集中,防止长期受力后出现裂纹。卡扣尖端的工作角度(楔形角)一般控制在15°至30°之间,角度过小会导致装配时脱模斜度不足,增加摩擦阻力;角度过大则会降低锁紧后的抗剪切能力。配合面的倒扣深度需经过严密的公差分析,通常配合间隙控制在0.1mm至0.3mm之间,以平衡装配手感与锁紧后的稳固性,避免过紧导致装配困难或过松导致异响。
注塑公差的管理是确保批量生产一致性的关键。塑胶件在冷却过程中会发生收缩,不同方向的收缩率可能存在差异,导致卡扣尺寸波动。设计时需预留足够的装配容差,通常采用渐开线或弧形配合面替代直角配合,以补偿因模具磨损或材料收缩带来的尺寸偏差。此外,卡扣两侧的加强筋高度应低于主壁厚的60%,以减少注塑时的缩痕和翘曲现象。通过模流分析软件模拟填充与冷却过程,优化浇口位置,可显著减少卡扣区域的内应力,提升产品良率。
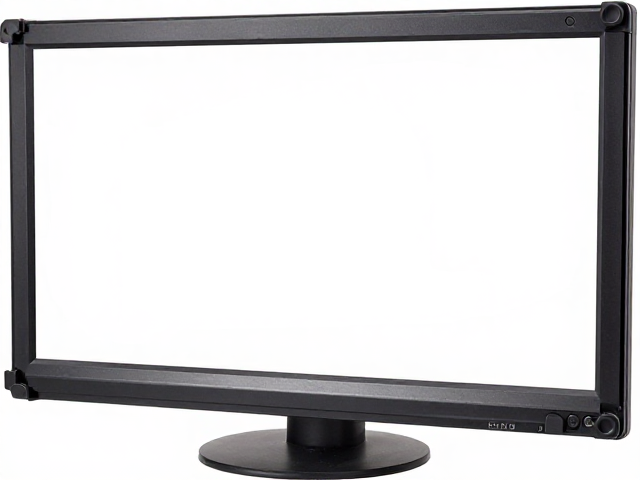
标准化安装流程与操作规范
安装过程中,确保显示器内部组件(如PCBA、背光模组)已正确固定且无干涉是首要步骤。将前面框对准显示器后壳的定位柱,保持四周间隙均匀,双手拇指分别置于快拆卡扣的释放区或装配推点。对于侧边卡扣,需先对准一侧定位点,再轻轻按压另一侧,直至听到清脆的“咔哒”声,表明卡扣已完全锁紧。避免使用蛮力敲击,以免导致卡扣根部断裂或塑胶壳体变形。若遇到装配阻力过大,应检查是否有异物阻挡或卡扣方向是否错误,而非强行施加垂直压力。
拆卸操作需遵循逆序逻辑,优先解除受力最大的卡扣。大多数快拆设计设有释放舌片或按压点,使用塑料撬棒或专用工具轻轻向上或向内撬动释放区,使卡扣倒钩脱离配合面。操作时工具应平行于壳体表面施力,避免垂直撬动导致塑胶壳体表面划伤或卡扣结构永久性变形。拆卸后,应将前面框放置在洁净、平整的台面上,避免卡扣尖端接触硬物造成磕碰。定期检查卡扣表面是否有磨损痕迹或裂纹,确保其在后续重新装配时仍能提供足够的锁紧力。
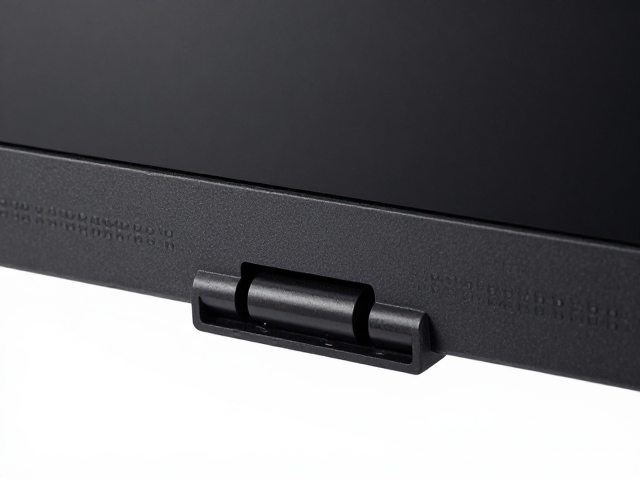
常见失效模式与维护检测要点
卡扣失效最常见的原因为塑性变形或疲劳断裂。当显示器在运输或移动过程中受到剧烈冲击,卡扣可能因超过弹性极限而发生永久变形,导致锁紧失效或外壳松动。此外,长期处于高温环境或频繁插拔会加速材料老化,降低韧性。检测时需观察卡扣尖端是否有发白应力纹,这是材料即将断裂的前兆。同时,检查配合面是否有磨损导致的毛刺,毛刺会增加摩擦系数,导致装配困难或锁紧不牢。对于已出现轻微变形的卡扣,可通过专用夹具进行复位修复,但若发现裂纹或严重变形,必须更换部件以确保护结构安全。
环境因素对卡扣性能的影响不容忽视。紫外线照射会加速工程塑料的老化,导致变脆;高湿度环境可能引起吸湿膨胀,改变尺寸精度。在存储和运输过程中,应避免显示器长时间暴露在直射阳光下或极端温湿度环境中。定期维护时,可使用无水酒精清洁卡扣配合面,去除油污和灰尘,确保接触面的摩擦系数稳定。对于长期使用的设备,建议每半年检查一次卡扣的锁紧状态,轻轻摇晃前面框,感受是否有松动或异响。一旦发现异常,应及时进行紧固或更换,防止因外壳松动导致内部元器件受力不均,引发更严重的硬件故障。