
材料特性与选型逻辑
PC/ABS合金在显示器前面框塑胶壳体应用中,凭借聚碳酸酯(PC)的高耐热性与抗冲击力,结合丙烯腈-丁二烯-苯乙烯共聚物(ABS)的易加工性与表面光泽度,成为主流基材。这种共混物通常通过熔融共混工艺制备,其中PC相提供刚性骨架,ABS相改善流动性和韧性,使得材料在保持尺寸稳定性的同时,能承受装配过程中的应力。
金属背板框架多采用铝合金或镀锌钢板,主要承担结构支撑与电磁屏蔽功能。铝合金具有轻量化和优异的散热性能,而钢制框架则在强度和成本控制上更具优势。在高端显示设备中,金属背板常经过阳极氧化或喷涂处理,以提升耐腐蚀性和美观度,同时为内部电路板提供稳固的安装基座。
成型工艺与表面处理
塑胶壳体的注塑成型是核心工序,模具温度、注射速度及保压时间直接影响产品外观质量。为了获得高光泽表面,模具通常需要进行镜面抛光处理,并在注塑后配合真空镀膜或IMD(模内装饰)技术,实现金属拉丝或磨砂纹理效果。PC/ABS合金对水分敏感,加工前需经过严格的干燥处理,防止出现银纹或气泡缺陷。
金属背板的加工涉及冲压、CNC切割或压铸等工艺。对于复杂结构,铝型材挤压成型后需经过CNC精密加工,以确保散热孔位和安装螺丝孔的公差精度。表面处理方面,电泳漆或粉末喷涂能形成均匀的保护层,增强金属件在潮湿环境下的抗腐蚀能力,同时通过静电吸附原理使涂层附着力大幅提升。
装配结构与公差配合
塑胶前面框与金属背板的连接通常采用卡扣、螺丝固定或超声波焊接等方式。卡扣设计需考虑材料的蠕变特性,避免长期受力导致松动;螺丝固定则需配合防松垫片或螺纹胶,确保结构稳固。由于塑料与金属的热膨胀系数差异较大,装配时需预留适当的间隙,防止因温度变化引起的变形或异响。
在精密装配中,定位销的使用对于保证各部件间的同轴度和平面度至关重要。金属背板上的定位柱需与塑胶壳体上的定位孔保持紧密配合,公差范围通常控制在±0.05mm以内。此外,为了提升整体结构的刚性,部分设计会在内部增加加强筋,并通过注塑工艺与壳体一体成型,减少组装步骤并提高生产效率。
散热设计与可靠性验证
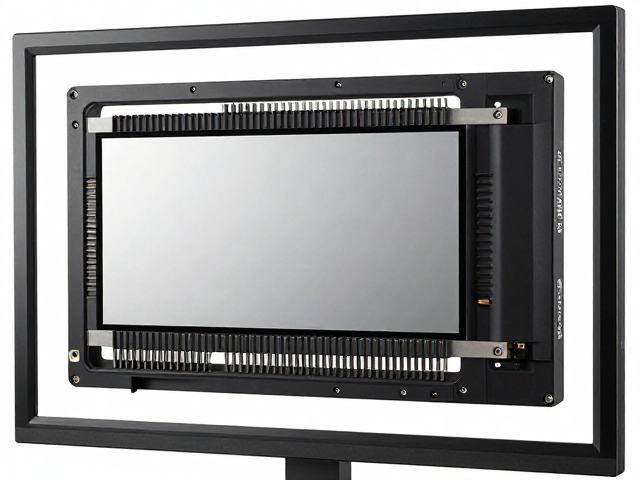
显示器内部发热元件如驱动板和电源模块会产生大量热量,金属背板作为主要散热路径,需通过热仿真优化散热鳍片布局。塑胶前面框因导热系数低,通常不直接参与主要散热,但其结构设计需避免阻碍空气对流,必要时在内部设置导热垫,将热量从PCBA传导至金属背板。
可靠性验证包括跌落测试、高低温循环及盐雾测试等标准流程。塑胶壳体需通过1.2米跌落测试无裂纹,且表面镀层无脱落;金属背板需通过规定次数的盐雾测试,确保无锈蚀现象。此外,还需进行振动测试,模拟运输和使用过程中的动态负荷,验证连接结构的稳固性及信号传输的稳定性。