
热力学耦合下的风道流阻与壳体结构干涉分析
显示器前面框塑胶壳体在长期高负荷运行环境下,内部电子元件产生的热量若无法通过有效路径导出,会导致壳体局部温度异常升高。塑胶材料的热膨胀系数通常高于金属或玻璃面板,这种温差引发的非均匀热膨胀是造成面板翘曲的核心诱因。优化风道设计并非单纯增加散热孔数量,而是需要基于计算流体动力学(CFD)模拟,精确计算气流在狭窄腔体内的流速分布与静压损失。通过调整导流筋的倾角与间距,降低空气进入壳体的入口阻力,使冷却气流能更均匀地覆盖高热密度区域,从而减小壳体表面的温度梯度,从热源管理层面削弱导致翘曲的热应力基础。
在风道布局与壳体加强筋的协同设计中,结构刚度与气流通道必须兼顾。传统的加强筋若布置不当,会阻挡气流路径,形成静止空气层,导致热量积聚。优化的策略是在保证壳体整体结构强度的前提下,利用加强筋作为导流翼片,引导气流沿特定轨迹流动。例如,在靠近主板核心发热源的前框内侧区域,设置纵向贯通的导流槽,配合横向散热孔,形成迷宫式或蛇形气流路径,延长热空气在壳体内的停留时间,提高对流换热效率。这种结构设计能够有效降低前框平均温度,减少因热变形对面板施加的垂直方向分力,为防止面板翘曲提供结构层面的稳定性支持。
面板防翘曲加强筋的拓扑优化与应力分布调控
面板翘曲往往源于塑胶壳体与玻璃面板在装配过程中产生的残余应力以及后续受热后的变形差异。加强筋的设计核心在于通过改变局部截面惯性矩,提升壳体抵抗弯曲变形的能力。采用拓扑优化算法,可以在满足强度约束的前提下,最小化材料用量,同时最大化刚度。在面板边缘与壳体接触的关键受力点,增加环形或网格状加强结构,能够显著分散面板传递来的机械应力。此外,加强筋的高度与厚度需经过有限元分析(FEA)验证,过高的筋位可能导致注塑过程中的熔接线缺陷,降低结构强度;过矮则无法提供足够的支撑刚度。合理的筋位布局应避开高应力集中区,或在高应力区采用圆弧过渡设计,以消除应力集中,防止因局部屈服导致的永久性变形。
为了进一步抑制翘曲,加强筋的排布需考虑注塑成型过程中的冷却收缩差异。塑胶材料在冷却过程中会发生体积收缩,若加强筋分布不均,会导致壳体不同区域的收缩率不一致,从而产生内应力。通过对称分布加强筋,并确保筋位下方的壁厚均匀,可以减少因壁厚突变引起的缩痕和翘曲。在实际工程应用中,可以在面板支撑面上设置微凸点或柔性支撑结构,替代传统的刚性大面积接触,从而降低装配应力。这种设计允许面板在受热膨胀时有一定的微小位移空间,避免刚性约束导致的翘曲开裂。同时,加强筋与面板支撑面的接触方式需经过精密计算,确保在正常工作温度范围内,支撑力均匀且可控,维持面板与壳体的贴合度。
注塑成型工艺对壳体变形与散热性能的影响机制
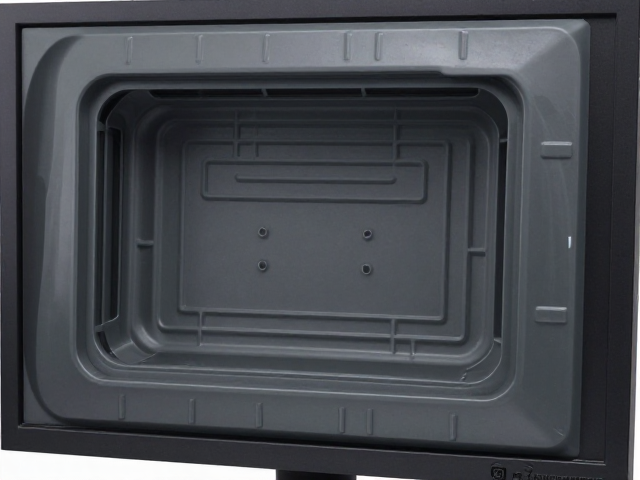
塑胶壳体的最终形态不仅取决于设计模型,更深受注塑成型工艺的制约。模具温度、注射压力、保压时间以及冷却时间等参数会直接影响壳体的结晶度、内应力分布以及尺寸精度。较高的模具温度有助于降低熔体粘度,改善流动性,但可能延长冷却时间,增加翘曲风险;较低的模具温度则可能导致充填不足或内应力过大。在风道优化设计中,需特别关注浇口位置对流动前沿的影响,确保气流通道在成型过程中保持几何一致性。若浇口设置不当,可能导致壳体不同区域的分子取向差异,进而影响热膨胀行为。通过优化浇口位置和数量,平衡各流道的充填时间,可以减少因流动差异导致的翘曲。
冷却系统的布局对壳体变形具有决定性作用。模具冷却水道的设计需与壳体风道结构相匹配,确保高热区域能得到快速且均匀的冷却。若冷却不均,壳体表面会形成温度场不均,导致收缩不一致,引发翘曲。在加强筋密集区域,由于热量散失较慢,容易形成热节,需增设局部冷却回路或采用随形冷却技术,以加速该区域的冷却。此外,注塑过程中的保压压力需精确控制,过高的保压压力会增加分子链的取向,导致成型后应力释放时发生翘曲。通过实验验证不同工艺参数对壳体翘曲量的影响,建立工艺窗口,确保在量产过程中壳体尺寸稳定,风道结构完整,从而维持长期的散热性能和面板平整度。
结构仿真验证与实测数据的闭环迭代优化
设计方案的有效性必须通过严密的仿真验证与实测数据进行闭环迭代。在仿真阶段,需耦合热-流-固多物理场模型,模拟显示器在典型工作工况下的温度场分布、气流速度场以及壳体与面板的应力应变情况。通过仿真识别潜在的翘曲高风险区域,并对加强筋布局和风道结构进行多轮优化。仿真结果需经过实测数据校准,以确保模型参数的准确性。在实测阶段,选取典型工况,使用红外热成像仪监测壳体表面温度分布,使用激光扫描仪测量面板的平面度变化,记录翘曲量数据。将实测数据与仿真结果进行对比分析,修正仿真模型中的边界条件和材料参数,提高预测精度。
基于实测数据的反馈,进一步优化设计细节。若发现特定区域翘曲量超标,需分析是热应力过大还是结构刚度不足所致。若是热应力过大,需优化风道,增强该区域的散热;若是结构刚度不足,需调整加强筋布局或增加局部壁厚。通过多次迭代,逐步逼近最优设计方案。在迭代过程中,需关注设计变更对注塑工艺的影响,确保优化后的结构具有良好的可制造性。最终,形成标准化的设计规范,明确风道设计准则、加强筋布局原则以及注塑工艺参数范围,为后续产品开发提供可靠依据。这种基于数据驱动的优化方法,能够有效提升显示器前框壳体的散热性能和面板平整度,满足高端显示设备对外观与性能的严苛要求。