
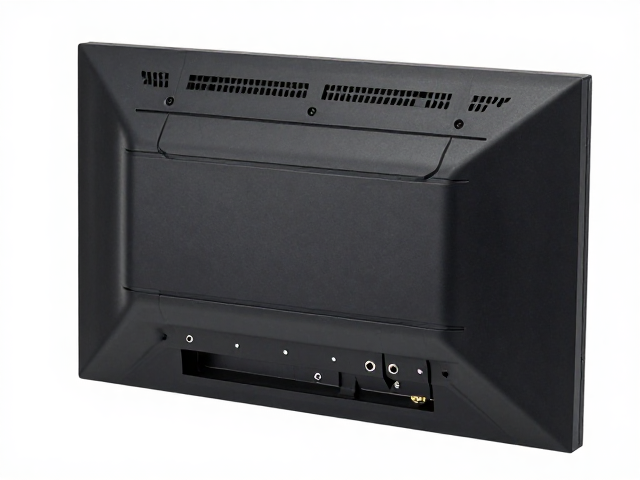
ABS工程塑料在显示器前壳的应用特性与选型逻辑
ABS工程塑料因其优异的机械强度、表面光泽度及加工稳定性,成为显示器前壳制造的主流基材。在驱动板固定位的设计语境下,材料的玻璃化转变温度(Tg)约为105°C,这一物理特性决定了其在高温环境下的尺寸稳定性表现。相较于普通PS或PP材料,ABS在承受螺丝锁附力时不易发生脆性断裂,且具备较好的抗冲击性能,能有效应对运输及使用过程中的意外跌落风险。
实际工程应用中,不同牌号ABS的热变形温度存在差异,通常通用级ABS的热变形温度在90-100°C之间,而耐热级ABS可提升至100-105°C以上。显示器内部驱动板在长时间运行会产生显著热量,若前壳材料耐热性能不足,固定位可能发生蠕变或变形,导致螺丝松动或PCBA定位偏移。因此,在材料选型阶段,需依据驱动板功率密度确定具体的ABS树脂牌号,确保前壳在长期高温工况下保持结构完整性。
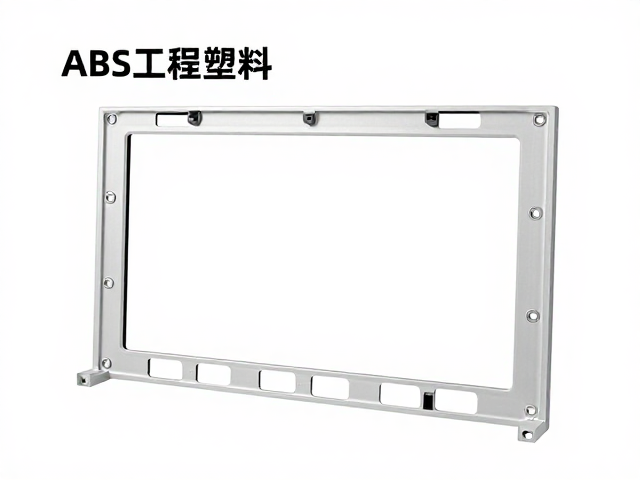
驱动板固定位的结构设计与应力释放策略
驱动板固定位的设计核心在于平衡锁附刚度与应力分散。常见的柱位设计采用加强筋配合圆柱销结构,柱壁厚度的设定需遵循0.4-0.6mm的比例原则,以避免注塑过程中出现缩痕或困气。在柱位根部设置三角形加强筋或弧形过渡圆角,能有效降低应力集中系数,防止因螺丝过扭或外部撞击导致柱位断裂。此外,固定位的间距设计需考虑PCBA板的热膨胀系数,预留微小的间隙以应对温度变化引起的尺寸变动。
螺丝孔位的设计需特别注意防转与防脱落。对于ABS材质,自攻螺丝或带齿螺母柱能提供较好的锁附保持力,但需严格控制螺丝孔的同心度与垂直度。在模具设计中,通常采用滑块或斜顶结构处理侧向卡扣或异形固定点,以简化装配流程。固定位的表面处理,如哑光或纹理处理,不仅能提升外观质感,还能在一定程度上增加摩擦系数,防止螺丝在振动环境下自然松脱。
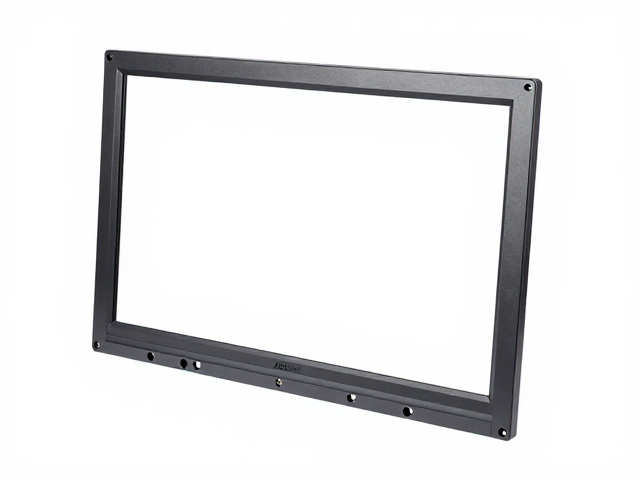
散热路径规划与热管理结构设计
显示器前壳的散热优化并非依赖单一措施,而是构建从驱动板到外部环境的热传导路径。ABS材料本身的导热系数较低,约为0.15-0.25 W/(m·K),因此设计时需通过结构干预增强热对流与热辐射。一种有效方案是在驱动板固定位周围设置散热鳍片或镂空结构,增加空气流通面积。这些结构需与固定柱巧妙融合,既不能削弱结构强度,又能最大化利用前壳表面积进行热量散发。
热界面材料(TIM)的选择与涂抹工艺对散热效率至关重要。在驱动板与前壳接触面,可设计微凸点或导热垫槽位,确保导热垫与PCBA元件之间形成紧密接触,减少接触热阻。同时,前壳内部表面可进行黑色哑光处理,提高表面发射率,增强红外辐射散热效果。通过仿真软件模拟热分布,优化散热结构的位置与尺寸,确保驱动板关键元件的温度维持在安全范围内,避免高温对电子元件寿命造成负面影响。
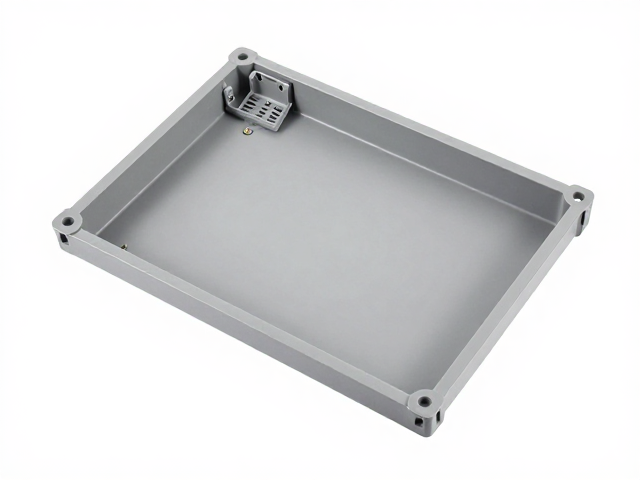
注塑工艺对固定位精度与散热性能的影响
注塑工艺参数直接影响ABS前壳的尺寸精度与内部应力分布,进而影响驱动板固定位的配合效果。熔体温度、模具温度及注射压力的控制需精确匹配ABS材料的流变特性。较高的模具温度有助于降低内应力,提高制品的耐热性与尺寸稳定性,但可能延长冷却时间,影响生产效率。对于散热结构复杂的前壳,需优化浇口位置,确保熔体均匀填充,避免局部过热或填充不足导致的散热效能下降。
冷却系统的布局对固定位的尺寸精度至关重要。在驱动板固定位附近设置独立的冷却水道,可加速该区域的热量散失,减少因冷却不均导致的翘曲变形。同时,脱模斜度的设计需充分考虑散热结构的特点,确保产品顺利脱模,避免表面损伤或结构变形。通过模流分析软件模拟注塑过程,预测可能出现的翘曲、缩痕等缺陷,提前调整模具设计与工艺参数,确保每批次前壳的一致性,为驱动板的稳定安装提供可靠保障。