
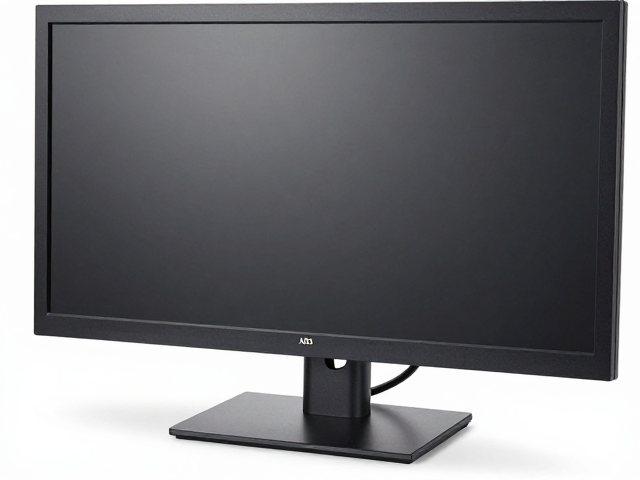
显示器前面框塑胶壳体与铝合金CNC底座搭配指南,精选ABS工程塑料
在现代显示设备的外壳结构设计中,前面框塑胶壳体与铝合金CNC底座的结合方式直接影响产品的整体质感与结构稳定性。ABS工程塑料因其优异的抗冲击性、尺寸稳定性以及良好的表面喷涂附着力,成为前面框材料的首选。通过精密的模具成型,ABS壳体能够构建出符合人体工学的弧度与薄壁结构,为屏幕提供严密的防护边界。这种材质在注塑过程中不易产生内应力,确保了长期使用下不易变形或开裂,为后续与金属部件的装配奠定了坚实的基础。
铝合金CNC底座则承担着支撑整机重量及提供散热辅助的功能。利用数控加工中心对铝合金型材进行高精度切削,可获得极高的平面度与同轴度,确保显示器在放置时的绝对平稳。金属底座与ABS前面框的拼接处,若处理不当极易产生缝隙或异响。因此,在结构设计阶段需预留严密的公差配合空间,通常采用隐藏式卡扣或内嵌螺丝柱进行固定,既保证了连接的牢固性,又避免了外部可见紧固件破坏视觉的整体性。
材料特性分析与结构配合逻辑
ABS工程塑料与铝合金在物理属性上存在显著差异,这种差异要求在配合设计中必须考虑热膨胀系数与机械强度的平衡。ABS材料的热膨胀系数相对较高,而铝合金则具有较高的刚性与导热性。当环境温度变化时,两种材料可能会因伸缩幅度不同而在接合处产生微小的位移。为了应对这一物理特性,设计师常在ABS壳体与铝合金底座的接触面设计弹性缓冲垫或采用柔性密封胶条,以吸收因温度变化或外部震动产生的应力,防止塑料件因受力过大而崩裂或金属件松动。
在表面处理方面,ABS壳体通常经过喷漆、电镀或IMD(模内装饰)处理,以模拟金属拉丝、磨砂或高光质感,从而在视觉上与铝合金底座融为一体。铝合金底座则常采用阳极氧化或喷砂工艺,增强表面耐磨性与耐腐蚀性。两种不同质感与颜色的表面处理在拼接处需要经过严密的色差管理与光泽度控制。通过精密的CNC加工确保铝合金底座边缘平整,再配合ABS壳体经过二次加工形成的倒角或斜面,使得两种材质在视觉上呈现无缝过渡,提升产品的整体工艺档次。
生产工艺与质量控制要点
铝合金CNC底座的生产过程涉及多道工序,从铝棒切割、CNC铣削、钻孔攻牙到表面处理,每一步都直接影响最终配合效果。在CNC加工阶段,需严格控制夹具定位精度,避免因装夹误差导致底座平面度超标,进而影响与ABS壳体的贴合。加工完成后,铝合金件需经过严格的去毛刺与清洗处理,确保表面无油污与金属屑残留,以免污染ABS壳体或影响粘接效果。此外,铝合金件在加工过程中产生的应力释放需通过时效处理加以消除,防止后续装配后出现变形。
ABS工程塑料壳体的注塑成型质量直接决定了其尺寸精度与外观缺陷。在生产过程中,需精确控制注塑温度、压力与保压时间,以减少缩水、飞边或熔接痕等缺陷。对于与铝合金底座配合的关键定位柱与卡扣位,模具需设置高精度滑块或顶针,确保成型尺寸的一致性。注塑后的ABS壳体通常需要进行去应力退火处理,以释放内部残余应力,提高尺寸稳定性。同时,装配前的来料检验需包括尺寸全检与外观检查,确保每一批次的产品均符合公差要求,避免因个别不良品导致整体装配失败。
装配细节与长期稳定性保障
在装配环节,ABS壳体与铝合金底座的连接方式需兼顾强度与可维护性。常见的连接方式包括超声波焊接、胶粘剂粘接以及机械紧固件固定。超声波焊接适用于大面积贴合,能提供均匀的连接强度且无外露焊点;胶粘剂粘接则适用于不规则接触面,能填补微小缝隙并提供缓冲;机械紧固件如内六角螺丝则便于拆卸维修,但需在螺丝孔位设计防转结构或采用尼龙防松垫圈。无论采用何种方式,装配过程中需使用专用治具定位,确保壳体与底座在三维空间中的相对位置精准无误。
长期稳定性测试是验证搭配效果的关键环节。产品需经过高低温循环、恒温恒湿、跌落测试以及振动测试,以模拟真实使用环境下的各种工况。在测试过程中,需重点观察ABS壳体与铝合金底座接合处是否有开裂、脱胶或松动现象。此外,还需评估表面涂层的耐磨性与耐腐蚀性,确保在长期摩擦或接触汗液、清洁剂后,表面无明显磨损或褪色。通过严密的测试与数据反馈,不断优化材料配方与结构设计,从而打造出兼具美观与耐用性的显示器外壳产品。