
屏幕玻璃厚度对注塑成型治具刚性的影响
屏幕玻璃厚度维持在4-6mm区间,意味着工件在注塑过程中承受的夹持力与热变形应力具有特定物理特征。这一厚度范围的玻璃基板相较于更薄的柔性屏或更厚的结构件,对注塑模具型腔的支撑平面度提出了极高要求。若治具结构刚性不足,高压注塑产生的内应力极易导致玻璃基板发生微米级翘曲,进而引发产品良率下降。因此,优化设备结构的核心逻辑在于通过高刚性合金钢材构建封闭式锁紧框架,以抵消注塑机合模瞬间的机械震动。
针对4-6mm的玻璃特性,治具定位销与支撑柱的布局需严格遵循应力分散原则。传统单点支撑易造成局部应力集中,导致玻璃边缘破裂。优化后的结构通常采用多点浮动支撑设计,配合高硬度PVD涂层处理的接触面,既保证了定位精度,又避免了金属直接接触造成的表面划伤。这种结构上的调整,使得注塑过程中的热膨胀系数差异得到有效缓冲,确保了玻璃基板在高温熔融塑料注入时的几何稳定性。
紧凑主板集成下的散热与流道重构
紧凑主板的设计使得注塑腔体内的空间利用率成为关键瓶颈,传统分散式冷却水路难以在有限空间内实现均匀温控。主板组件往往包含复杂的电子元件或金属屏蔽罩,其导热性与玻璃基板存在显著差异,容易在注塑冷却阶段形成温差热点。优化设备结构需引入随形冷却技术,即在模具内部加工贴合主板轮廓的螺旋式或点状冷却流道,通过缩短热传导路径,将注塑周期中的冷却时间压缩15%-20%。
流道系统的优化同样依赖于紧凑结构下的空间重构。为了适应主板与玻璃共注塑或组装注塑的需求,热流道针阀的布局需避开主板的敏感信号区,同时保证熔体流动的平衡性。通过采用低粘度工程塑料专用流道设计,减少熔体在狭窄空间内的剪切热,防止因局部过热导致主板封装材料老化或玻璃表面出现银纹。这种基于空间紧凑性的流道优化,直接提升了产品内部的层间结合力,减少了因填充不均导致的空洞缺陷。
注塑成型设备结构的动态平衡优化
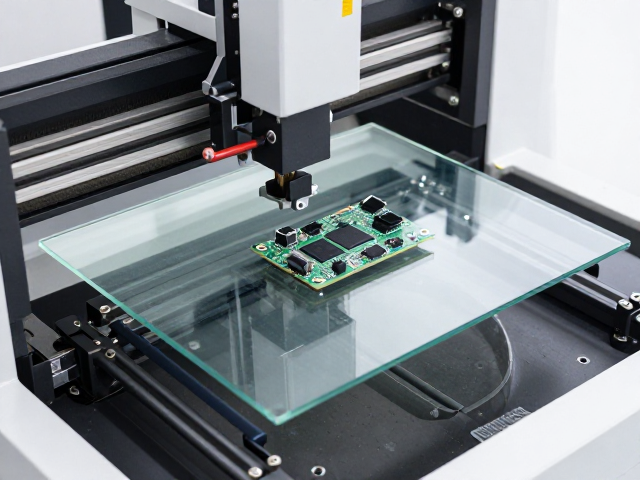
高频率的注塑生产对设备的动态平衡提出了严峻挑战,尤其是在处理4-6mm玻璃与紧凑主板的复合结构时,模具启闭瞬间的惯性力若未加控制,会加剧机械磨损并影响定位精度。优化设备结构需重点强化注塑机锁模单元的导向系统,采用高精度直线导轨替代传统导柱,确保动模与定模在闭合过程中的平行度误差控制在0.01mm以内。这种刚性导向结构能有效防止因模具错位导致的飞边现象,提升产品外观一致性。
此外,注塑过程中的液压系统响应速度直接影响成型质量。针对紧凑主板注塑可能需要的快速保压曲线,设备结构需优化液压阀组的集成度,减少管路长度带来的压力衰减。通过采用伺服液压驱动系统,实现对注射速度、压力和保压时间的微米级精确控制,从而适应玻璃与塑料材料在相变过程中的体积变化。这种动态结构的优化,使得注塑过程更加平稳,减少了因压力波动导致的产品尺寸不稳定,提升了整体制程的鲁棒性。