
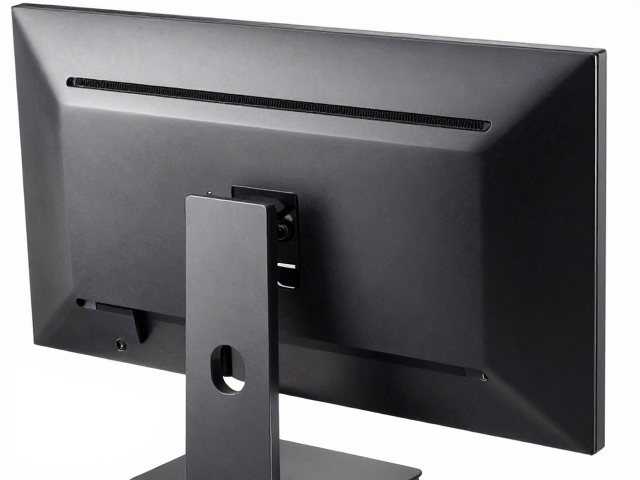
高光镜面处理的表面形态与光学特性
显示器前面框塑胶壳体的高光镜面处理,本质上是通过精密注塑成型与后续表面修饰技术,在聚合物材料表面构建极低粗糙度的平整界面。这种处理方式利用高光泽度涂料或电镀工艺,使入射光线在表面发生近乎完美的镜面反射,从而呈现出深邃、通透且具有高视觉冲击力的外观质感。相较于传统的哑光或拉丝纹理,高光表面能显著提升产品的精致感,特别是在现代极简主义设计语境下,这种高反射特性能够增强产品的整体一体感,减少视觉上的断裂感。
在实际生产环境中,实现稳定的高光效果面临着材料流动性、模具温度控制以及环境洁净度的多重挑战。ABS或PC+ABS合金材料因其良好的成型性能常被选用,但材料中的添加剂或杂质极易在表面形成缩痕或银纹,破坏镜面的连续性。因此,生产过程中需对注塑参数进行严格校准,确保熔体在模具型腔内均匀流动并充分冷却。模具表面的抛光精度通常需达到镜面级,Ra值需控制在0.01μm以内,任何微小的瑕疵都会在高光反射下被无限放大,直接影响最终产品的光学表现和良品率。
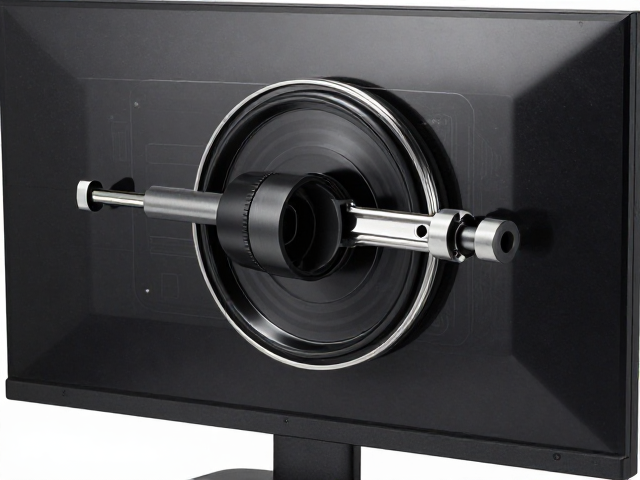
液压阻尼转轴的力学结构与调节逻辑
液压阻尼转轴的核心功能在于利用流体动力学原理,为显示器面板的升降、俯仰及旋转提供平稳、无级且带自锁特性的机械支撑。其内部结构通常由密封筒、活塞、阻尼油以及调压弹簧组成,当用户操作面板时,活塞在阻尼油中运动,通过油液的粘滞阻力产生与运动速度相关的反向力矩。这种力学机制能够有效抵消面板自身的重力矩,使得用户在调节屏幕角度时,手感轻盈且不会出现突然下落或回弹的现象,实现了人机交互过程中的动态平衡。
转轴的性能优化主要集中在阻尼曲线的线性度与长期使用的稳定性两个维度。理想的阻尼特性应表现为在初始启动阶段阻力适中,在运动过程中阻力平滑过渡,并在到达极限位置时提供足够的保持力。为了优化这一特性,工程师需精确计算活塞截面积、阻尼油粘度以及弹簧预紧力之间的关系。随着使用时间的增加,密封件的老化或油液特性的改变可能导致阻尼衰减,因此,选用高耐候性的密封材料和具有优异剪切稳定性阻尼油,是维持转轴长期性能一致性的关键。
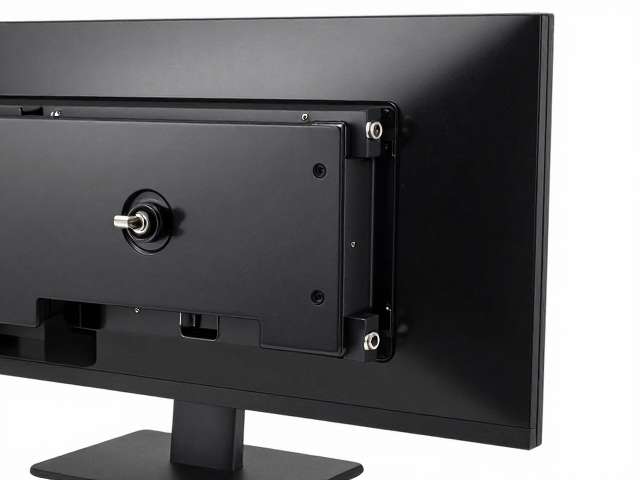
表面处理与机械结构的协同设计
高光镜面前框与液压阻尼转轴的结合,要求在结构设计上解决两者在热膨胀系数及装配应力上的差异。塑胶壳体在注塑冷却过程中会发生收缩,若前框与转轴连接部位的设计未考虑这一形变,可能导致高光表面在装配后出现应力发白或微观裂纹,进而破坏镜面效果。此外,转轴安装孔位的精度直接影响前框的装配平整度,过大的装配应力会扭曲壳体形态,使得高光表面在不同角度下出现畸变的反射影像,影响视觉一致性。
为了提升整体产品的可靠性,连接结构通常采用卡扣与螺丝固定的组合方式,并引入定位销设计以确保转轴与前框的相对位置精度。在材料选择上,前框塑胶需具备较高的耐热变形温度,以避免在显示器长时间运行产生热量时发生软化或变形,从而保持高光表面的几何稳定性。同时,转轴内部的缓冲结构设计需与前框的重量分布相匹配,确保在极端角度下,转轴能提供足够的支撑力,防止因重心偏移过大而导致前框连接处承受过大的剪切力,从而保护高光涂层不受机械损伤。
工艺控制与质量检测标准
高光镜面处理的质量检测主要依赖于外观检验仪与光泽度仪的数据分析。通过多角度光泽度测量,可以量化表面反射光的分布情况,确保不同批次产品的光泽度差异控制在既定公差范围内,通常要求60°光泽度值波动不超过±5%。外观检验则需在高照度、无阴影的环境下,由专业人员进行目视检查,重点识别流纹、熔接线、橘皮以及颗粒污染等缺陷。任何影响镜面连续性的瑕疵都被视为不合格品,需立即追溯至注塑或表面处理环节进行工艺修正。
液压阻尼转轴的测试则侧重于疲劳寿命与阻尼性能的衰减分析。通过专业的测试设备模拟用户日常使用场景,对转轴进行规定次数(如50,000次)的往复运动测试,监测其阻尼力的变化趋势。测试过程中需记录初始阻尼值、最大阻尼值以及经过指定周期后的阻尼保持率。同时,转轴还需经过高低温循环测试,以验证其在极端温度环境下阻尼油的流动性变化对性能的影响。只有当阻尼衰减率低于规定阈值(如10%)且无漏油、异响现象时,方可判定为合格产品。