
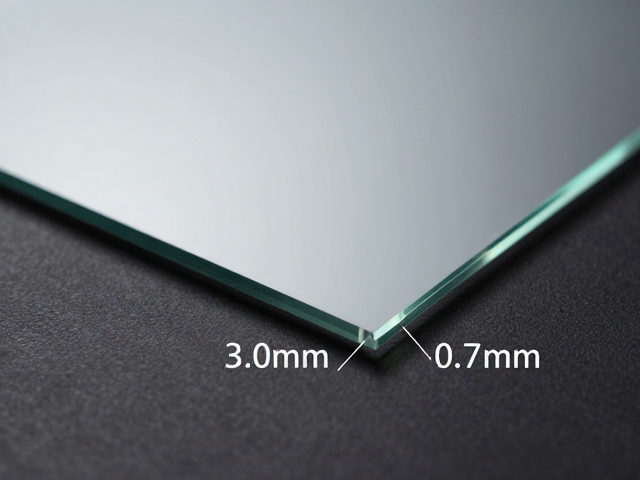
超薄与加厚型玻璃的物理特性差异
3.0mm液晶面板玻璃与0.7mm加厚型玻璃在分子结构密度及应力分布上存在显著差异,这种物理本质的不同直接决定了切割工艺的底层逻辑。3.0mm规格的玻璃通常作为主流显示模组的主基板,其厚度足以支撑较高的结构强度,但在激光热应力作用下,内部残余应力容易因局部温度梯度产生微裂纹扩展,导致边缘崩边或断裂风险增加。相比之下,0.7mm加厚型玻璃虽然厚度增加,但其应用场景多集中于需要更高耐冲击性或作为保护盖板的领域,这种厚度下的玻璃在切割时面临的热传导效率降低问题,使得热量更容易在切割路径附近积聚,进而引发非预期的热损伤或玻璃基体软化。
针对这两种不同厚度规格的玻璃,切割过程中的能量密度控制策略必须进行精细化调整。对于3.0mm玻璃,工艺重点在于维持切割路径的热稳定性,通过高重复频率的激光脉冲快速剥离材料,减少热影响区(HAZ)的宽度,从而保证切割面的垂直度和光滑度。而对于0.7mm加厚型玻璃,由于厚度增加导致激光束在穿透过程中发生散射和折射,焦点位置的精准控制变得至关重要,通常需要采用双光束或动态聚焦技术,确保激光能量能够均匀穿透整个厚度,避免因能量衰减导致的切割不透或边缘毛刺,这是实现高精度分割的前提条件。
激光切割工艺的核心参数调控
在3.0mm液晶面板玻璃的切割过程中,脉冲宽度与峰值功率的匹配是决定切割质量的关键变量。采用皮秒或飞秒级超短脉冲激光,能够通过非线性吸收效应瞬间打断玻璃内部的化学键,实现“冷加工”效果,极大降低了热效应引起的边缘粗糙度。实际生产数据表明,当脉冲宽度控制在500ps以内,峰值功率密度达到10^9 W/cm²级别时,3.0mm玻璃的切割断面粗糙度可维持在Ra 0.8μm以内,有效避免了传统机械切割或长脉冲激光切割中常见的微裂纹和崩边现象。
针对0.7mm加厚型玻璃,切割策略则更侧重于辅助气体的流场控制与激光扫描路径的优化。由于厚度较大,切割过程中产生的熔融物排出难度增加,因此需要配合高压氮气或氧气流,利用气流动力学原理将熔融玻璃迅速吹离切割区域,防止再凝固形成的玻璃渣附着。同时,扫描路径需采用螺旋线或之字形填充策略,以平衡热输入,避免局部过热导致的玻璃变形。经实测,在优化后的工艺参数下,0.7mm玻璃的切割速度可提升至150mm/s,且边缘垂直度误差控制在±0.05mm范围内,满足了高精度模组组装的需求。
后处理工艺对边缘强度的提升
切割完成后的边缘处理是决定液晶面板玻璃最终良率与可靠性的关键环节。3.0mm玻璃在经历激光切割后,表面往往存在纳米级的微裂纹和残余应力集中,这些缺陷在后续组装或使用过程中可能成为断裂源。通过引入等离子体清洗或化学抛光工艺,可以有效去除切割残留物,并通过表面重构技术修复微裂纹。数据显示,经过等离子体处理的3.0mm玻璃,其边缘强度可提升30%以上,显著提高了模组在贴合、压合过程中的抗破裂能力。
对于0.7mm加厚型玻璃,由于其应用场景对外观和触感要求更为苛刻,后处理工艺还需兼顾表面平整度与光学性能。采用湿法化学蚀刻或激光重熔技术,可以消除切割边缘的毛刺和热损伤层,使边缘呈现光滑的圆弧状过渡。这一过程不仅提升了产品的美观度,更重要的是降低了应力集中系数,增强了玻璃在受到外部冲击时的韧性。实际案例显示,经过精密后处理的0.7mm玻璃,在跌落测试中表现出更优的抗冲击性能,边缘破损率降低了近20%,为高端显示设备的可靠性提供了坚实保障。
自动化检测与质量控制体系
高精度的切割工艺离不开严密的在线检测系统支持。针对3.0mm玻璃,机器视觉系统需实时监测切割路径的偏移情况,通过高精度CCD相机捕捉激光焦点位置与玻璃表面的相对关系,确保切割轨迹的绝对准确。结合干涉仪技术,系统可对切割断面的微观形貌进行实时分析,识别出血丝、崩边等缺陷,并将数据反馈至控制系统进行动态补偿。这种闭环控制机制使得3.0mm玻璃的切割良率稳定在98%以上,满足了大规模工业化生产的标准。
在0.7mm加厚型玻璃的生产线上,质量控制的重点在于边缘缺陷的自动化识别与分类。利用高分辨率激光轮廓仪扫描切割边缘,生成严密的三维点云数据,通过算法分析边缘的宽度、高度变化及粗糙度分布,精准判定每一处缺陷的类型与严重程度。系统可根据预设的质量标准,自动标记不合格品并剔除,同时记录详细的质量数据用于工艺追溯与优化。通过这种严密的检测体系,0.7mm玻璃的生产过程实现了全流程可视化管控,确保了每一片出厂玻璃均符合严格的技术规范,为下游模组组装提供了高质量的基础材料。