
OLED封装材料的演进与无机/有机复合屏障层
OLED器件中的有机发光层对水和氧气具有极高的敏感性,微量的水分侵入会导致阴极金属腐蚀,而氧气渗透则会引起有机材料的氧化降解,这两者共同作用会显著缩短器件寿命并降低发光效率。传统的玻璃盖板封装虽然能提供基础保护,但在柔性显示领域,为了追求轻薄和可弯曲特性,全无机薄膜封装(TFOL)往往面临应力集中导致的裂纹问题,难以满足高端柔性屏的需求。
为解决这一痛点,行业逐渐转向无机物与有机物结合的复合封装技术。这种结构通常由沉积在器件表面的无机层(如氮化硅、氧化铝)和旋涂或蒸镀的有机聚合物层交替堆叠而成。无机层负责提供致密的阻隔性能,阻挡小分子气体的渗透;有机层则作为缓冲层,吸收封装过程中产生的机械应力,防止无机层因脆性产生微裂纹。这种“刚柔并济”的结构设计,成为了解决RGB并列排列OLED屏幕防潮防氧问题的核心物理基础。
RGB并列排列下的局部封装挑战
在RGB并列排列(PenTile或标准子像素排列)的结构中,每个子像素独立存在且紧密相邻,这种高集成度布局使得封装工艺面临更复杂的微观环境。不同于传统大尺寸面板的整体封装,RGB并列结构要求封装层在极小的间距内保持均匀性,任何局部的针孔或厚度不均都可能直接导致单个子像素失效,进而引发坏点或色彩失真。
此外,RGB三色有机材料对水汽和氧气的敏感度存在差异,且不同颜色的发光效率衰减曲线不同。如果封装层在微观结构上存在缺陷,红色和绿色子像素往往比蓝色子像素更容易受到侵蚀,因为蓝色材料通常具有更高的能级和更弱的化学稳定性。因此,屏障技术必须具备极高的均一性,确保在微米级的子像素间距下,无机层的致密性和有机层的应力缓冲能力都能达到一致的标准,避免出现因局部封装失效导致的色彩不均。
原子层沉积(ALD)技术的关键应用
在构建高阻隔性的无机屏障层时,原子层沉积(ALD)技术因其卓越的台阶覆盖性和厚度控制精度而成为主流选择。ALD通过自限制性的表面化学反应,能够以原子级别控制沉积速率,即使在复杂的RGB并列微结构中,也能在侧壁和底部形成无针孔、致密的薄膜。相较于传统的等离子体增强化学气相沉积(PECVD),ALD制备的氧化铝(Al2O3)或氮化硅(SiN)薄膜具有更低的缺陷密度,能显著降低水汽透过率(WVTR)。
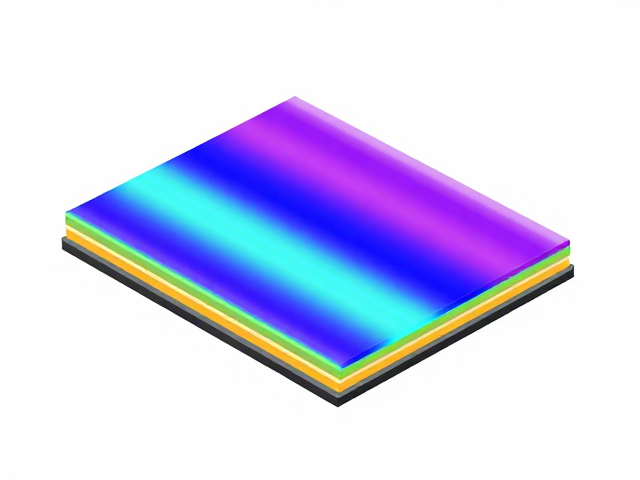
实际生产数据表明,采用ALD技术制备的单层无机屏障,其厚度可精确控制在纳米级别,通常在10-50纳米之间。这种超薄且致密的结构能够有效阻挡水分子和氧气的渗透。在RGB并列排列的OLED中,通常需要沉积多层ALD无机膜,并配合有机层进行堆叠。例如,工业界常见的“无机-有机-无机”三明治结构,其中无机层由ALD制备,能够提供初始的高阻隔屏障,而有机层则弥补无机层在热循环过程中的应力开裂问题,两者协同作用,使整体封装的WVTR值可降至10^-6 g/m²/day以下,满足柔性OLED长寿命需求。
有机聚合物层的材料选择与应力管理
有机屏障层的核心功能在于应力缓冲,因此其材料选择需兼顾低吸水率、高交联密度以及良好的成膜特性。聚对二甲苯(Parylene)和紫外固化树脂是两种常用的有机封装材料。聚对二甲苯通过气相沉积形成,具有优异的化学惰性和均匀性,能够很好地覆盖RGB子像素表面的微观不平整处。然而,其硬度较低,通常需要与其他高硬度材料配合使用。
紫外固化树脂则通过旋涂工艺成膜,易于控制厚度,且固化后具有较高的玻璃化转变温度(Tg),能提供更好的机械支撑。在RGB并列结构中,有机层的厚度通常控制在1-5微米之间,过厚会增加整体模组的厚度,过薄则无法有效缓冲无机层的热应力。研究表明,有机层与无机层之间的界面结合力至关重要,若界面存在空隙,水汽会优先通过界面扩散。因此,表面处理技术如等离子体清洗和硅烷偶联剂处理被广泛用于增强有机层与无机层的附着力,确保屏障结构的完整性。
封装工艺中的缺陷控制与检测
在RGB并列OLED的制造过程中,封装工艺的每一个步骤都可能引入缺陷,如颗粒污染、气泡残留或层间剥离。为了确保障障层的有效性,生产过程中需要引入高精度的光学检测和电学检测技术。光学检测主要用于识别封装表面的宏观缺陷,如划痕和颗粒,而电学检测则通过监测封装后器件的漏电流和亮度衰减,间接评估屏障层的微观质量。
针对RGB并列结构,局部封装技术(Local Encapsulation)的应用日益广泛。通过在RGB子像素周围设置隔离堤(Bank)结构,并在隔离堤内进行局部封装,可以减少封装材料对非发光区域的浪费,同时提高局部封装的应力集中管理。然而,隔离堤的结构精度要求极高,若隔离堤高度不足或侧壁粗糙,会导致封装材料渗透或应力集中。因此,光刻和刻蚀工艺的精度控制是实现高质量局部封装的关键,任何工艺偏差都可能直接导致屏障失效,引发早期器件老化。