
3.0mm液晶面板玻璃切割的工艺挑战与物理特性
3.0mm厚度的液晶面板玻璃在半导体显示行业中代表着一种具有特殊工艺平衡点的规格,它既不同于0.4mm至0.7mm常见的超薄盖板玻璃,也区别于传统厚型结构件。在这一厚度区间,玻璃基板在传输过程中的平整度控制与切割断面的垂直度成为核心技术指标。由于厚度增加,玻璃内部的热应力分布更为显著,传统的热应力切割法容易因热量传导不均导致边缘崩边或微裂纹扩展,因此行业普遍采用高能密度激光诱导裂纹扩展技术作为主要解决方案。这种工艺通过高功率光纤激光器或超快皮秒激光器,在玻璃内部形成改性层,再配合机械应力实现精准分离,从而满足大尺寸面板对良率的高要求。
该厚度规格的玻璃在切割过程中面临着显著的边缘强度衰减问题。相较于0.3mm以下玻璃,3.0mm玻璃在受到机械应力时更容易产生宏观缺陷,这要求切割设备必须具备极高的定位精度和动态响应速度。实际生产环境中,切割头的焦点位置控制需精确到微米级别,以确保激光能量密度能均匀作用于预定切割线。此外,玻璃表面的应力释放机制也至关重要,切割后的快速冷却或退火处理能够有效消除残余应力,防止后续封装或组装过程中出现自爆现象。行业内部对于这一过程的监控通常依赖于高精度干涉仪对切割面形貌进行实时检测,确保每一片玻璃符合严苛的物理性能规范。
行业通用测试标准与关键性能指标
液晶面板玻璃切割质量的评估体系建立在严密的物理测试基础上,其中切割力、断面粗糙度以及边缘强度是三大核心验收指标。切割力测试旨在量化分离玻璃所需的最大机械载荷,该数据直接关联生产线设备的能耗与刀具寿命。对于3.0mm规格,行业普遍接受的切割力阈值通常控制在较低水平,以保障高速自动化产线的稳定性。断面粗糙度则通过激光扫描轮廓仪进行测量,通常要求Ra值控制在微米级别,过大的粗糙度会增加后续抛光或贴合工序的难度,并可能引发光学畸变,影响最终显示效果。
边缘强度测试是评估切割质量是否合格的另一项关键环节,主要采用四点弯曲法或圆盘法测定玻璃的临界应力值。3.0mm玻璃由于厚度较大,其边缘微裂纹的敏感性相对较低,但切割引入的表面缺陷仍会显著降低整体强度。行业标准通常要求切割后的边缘强度保留率不低于初始强度的70%-80%,具体数值取决于玻璃基材的化学成分及表面处理工艺。此外,切割精度也是不可忽视的标准,包括切割线的直线度、位置偏差以及角度偏差。在高精度面板应用中,切割线偏差通常被限制在±0.05mm以内,以确保多片玻璃拼接时的无缝衔接与光学一致性。
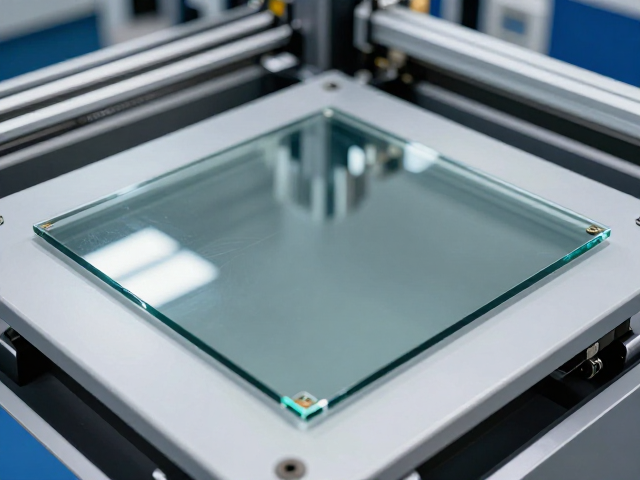
超薄玻璃工艺解析与自动化产线集成
尽管3.0mm在绝对厚度上不属于传统定义的“超薄玻璃”(通常指0.7mm以下),但在面板制造语境中,它代表了向更薄化过渡过程中的高稳定性工艺节点。该厚度玻璃在保持优异机械强度的同时,提供了更好的加工容错空间,因此在部分中大尺寸液晶显示模组中仍占据重要地位。工艺解析需关注激光切割参数与玻璃材质的匹配性,不同配方的钠钙玻璃或铝硅玻璃对激光波长的吸收率存在差异。高纯度无碱玻璃通常需要更短的脉冲宽度和更高的峰值功率,以诱导形成致密且均匀的改性层,从而实现脆性断裂而非塑性变形。
自动化产线的集成能力决定了工艺标准的落地效果。现代切割设备已高度集成视觉定位系统、动态聚焦模块以及闭环反馈控制系统。在3.0mm玻璃切割过程中,多轴联动平台需实现微米级的同步运动,确保激光束严格跟随预设轨迹。设备还需具备快速换型功能,以适应不同尺寸面板的生产需求。此外,切割后的自动分拣与缺陷检测系统会立即对每片玻璃进行外观检查,剔除存在崩边、裂纹或污染的产品。这种全流程的自动化监控不仅提升了生产效率,更通过大数据分析持续优化切割参数,使得工艺稳定性随时间推移呈上升趋势,为高分辨率显示面板的制造提供了坚实的基础。