
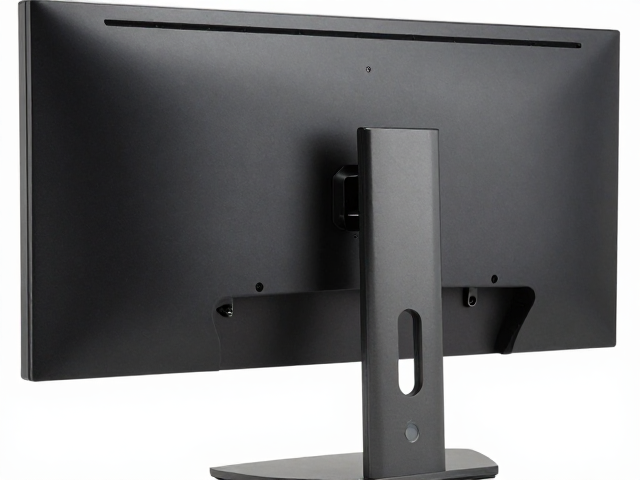
显示器前面框塑胶壳体与卡扣结构的力学配合机制
显示器前面框作为保护内部液晶面板与驱动电路的核心部件,其塑胶壳体通常采用ABS或PC+ABS工程塑料注塑成型。这种材料组合兼顾了较高的冲击强度与优异的表面光泽度,能够承受日常使用中的轻微磕碰。壳体内部设计有严密的加强筋与定位柱,这些微观结构直接决定了整体模组的刚性,防止因外力导致的面板漏光或坏点风险。卡扣结构则是实现壳体组装的关键,通过精密计算的倒扣角度与弹性臂厚度,在装配时产生径向位移,从而形成自锁效果。
卡扣与卡座的配合精度直接影响显示器的外观缝隙与结构稳定性。常见的卡扣形式包括圆柱销式、燕尾槽式以及扭锁式,不同结构在抗振动能力和拆卸便捷性上各有侧重。在量产过程中,卡扣的壁厚通常控制在0.4mm至0.8mm之间,过薄易导致断裂,过厚则增加材料成本且影响弹性恢复。工程师需通过模流分析优化浇口位置,确保卡扣区域结晶度均匀,避免出现缩痕或熔接痕,这些外观缺陷在黑色高光壳体上尤为明显,直接影响产品的高级感。
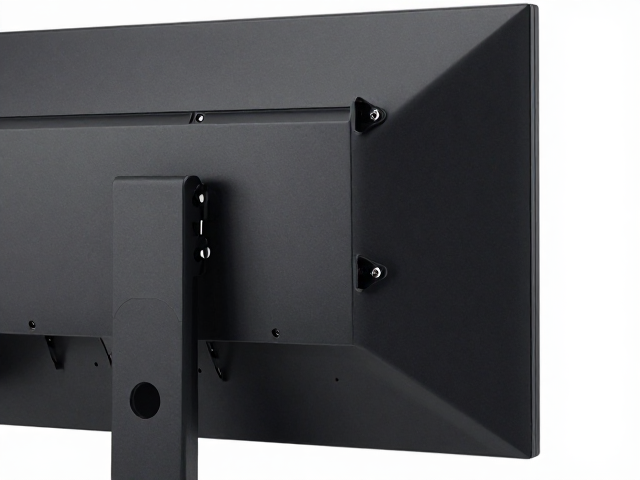
VESA壁挂兼容性对壳体内部结构的设计约束
VESA(视频电子标准协会)标准规定了显示器背部接口的安装孔位间距,常见的规格有75mm×75mm和100mm×100mm。为了兼容这些标准,显示器壳体背部必须预留标准的安装孔阵列。然而,前面框与背部壳体的连接方式需要兼顾美观与承重,因此许多设计选择将VESA安装点直接集成在背部壳体上,而非前面框。这种设计避免了前面框因承受显示器整体重量而产生形变,从而保持屏幕平面的绝对平整。
在一体化机身设计中,前面框与背部壳体通过隐藏式螺丝或超声波焊接连接,VESA安装孔需精确对齐内部加强结构。这意味着前面框与背部壳体的卡扣布局必须避开VESA安装区域,或者在VESA孔周围设置额外的应力分散环。若前面框参与承重,则需在其与背部壳体连接处增加金属嵌件或加厚塑料柱,以应对显示器倾斜或旋转时产生的力矩。这种结构设计需要经过严密的有限元分析,确保在承受最大重量负载时,塑胶壳体不会发生永久性变形或卡扣失效。
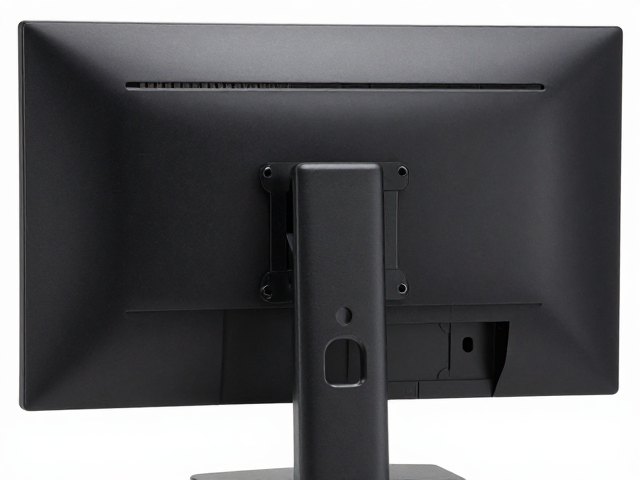
卡扣结构与VESA安装点的应力分布优化
当显示器进行壁挂安装时,重心偏移会导致壳体承受非对称的负载。此时,前面框与背部壳体的连接点成为应力集中的关键区域。传统的卡扣结构在受到持续拉力时可能会逐渐松弛,导致屏幕边缘出现微弱的翘曲。为解决这一问题,设计师常在VESA安装点附近的卡扣位置采用双锁扣设计或增加防转止口。这种结构能有效限制壳体间的相对位移,确保屏幕玻璃与导光板之间的间距保持恒定,避免光学性能下降。
材料的选择对应力分布有着决定性影响。在VESA安装区域周边的塑胶壳体,常选用添加玻璃纤维增强的工程塑料,以提升其抗蠕变性能。玻璃纤维的加入提高了材料的弹性模量,使壳体在长期受力下仍能保持尺寸稳定性。此外,卡扣的复位行程设计也需考虑温度变化带来的影响。在高温环境下,塑料变软,卡扣锁紧力可能减弱;而在低温环境下,塑料变脆,易发生断裂。因此,实际应用中需确保卡扣结构在不同温度区间内均能满足VESA标准的机械强度要求。
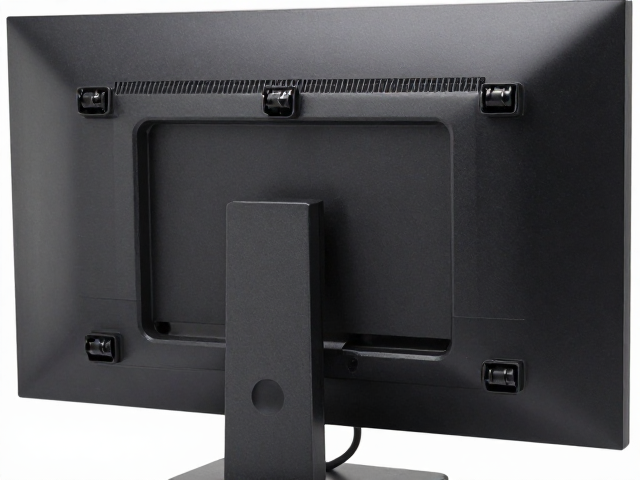
生产工艺与兼容性验证的标准流程
注塑成型是制造高精度卡扣与壳体的主要工艺。模具的冷却系统布局直接影响卡扣区域的收缩率,进而影响装配后的锁紧力。为了验证VESA兼容性,生产线上会进行严格的破坏性测试。测试包括静态负载测试,将显示器悬挂在符合VESA标准的支架上,持续施加规定时间的负载,观察壳体是否有裂纹或变形。动态测试则模拟壁挂支架的旋转与俯仰动作,检查卡扣在反复应力下的疲劳表现。
尺寸测量是确保兼容性的另一关键环节。使用三坐标测量机对VESA安装孔位进行高精度检测,公差通常控制在±0.2mm以内。同时,卡扣的配合间隙也需通过自动化光学检测设备进行监控,确保每台出厂的显示器前面框与背部壳体之间无可见缝隙,且卡扣锁紧状态一致。这些数据不仅用于内部质量控制,也是应对国际安全认证如UL、CE中关于机械安全要求的重要依据。通过严密的工艺控制,确保每一台显示器在壁挂状态下都能保持稳固与安全。