
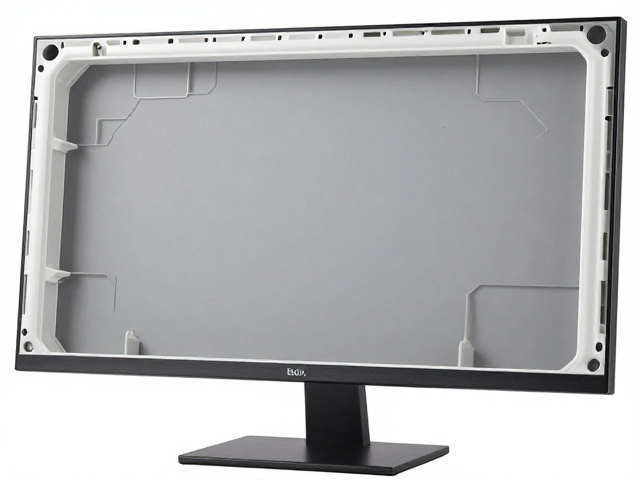
显示器前面框塑胶壳体的结构特征与设计逻辑
显示器前面框塑胶壳体作为视觉呈现的核心外围组件,承担着支撑面板、屏蔽电磁干扰以及提供美学修饰的多重功能。其结构设计通常采用薄壁加强筋与卡扣定位相结合的方式,以确保在有限空间内实现足够的结构强度。壳体内部常设置严密的密封槽位,用于配合双面胶或泡棉,防止灰尘进入面板与壳体之间,从而避免影响显示效果或造成内部元件腐蚀。这种精密配合要求壳体在注塑成型后具有极高的尺寸稳定性,以应对不同温度与湿度环境下的形变挑战。
在材质选择方面,ABS(丙烯腈-丁二烯-苯乙烯共聚物)与PC/ABS合金材料因具备良好的表面光泽度、耐候性及机械强度,成为前框壳体的主流选择。表面处理后,壳体可达到高光、磨砂或类金属质感,以满足不同用户群体的审美需求。结构设计时需特别注意脱模斜度的设置,通常控制在0.5至1.5度之间,以防止脱模过程中产生划痕或变形。此外,散热孔的布局需经过严密的计算,既要保证内部主控芯片的热量散发,又要避免外部光线直射造成屏幕反光,这对壳体内部几何结构的优化提出了较高要求。
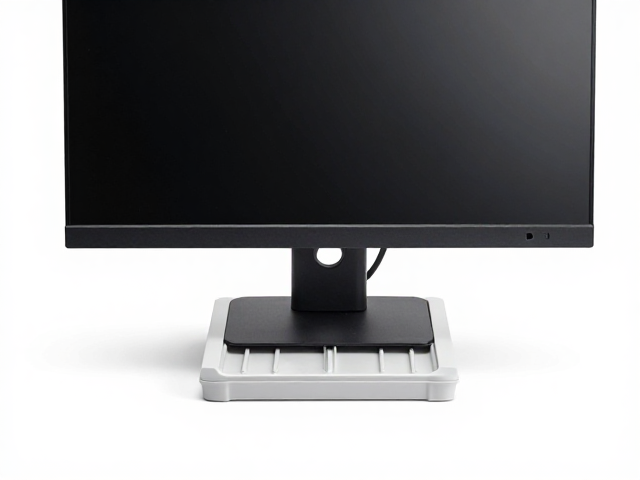
塑料注塑底座的受力分析与结构稳定性
底座作为显示器支撑系统的关键部分,其结构设计直接关系到整机的稳固性与抗倾覆能力。底座内部通常设有加强筋阵列,这些筋位不仅提升了整体刚度,还有效分散了屏幕重量及外部冲击力。为了适应不同高度的调节需求,底座内部常集成阻尼转轴或升降机构,这些精密部件的安装位对注塑精度要求极高,公差通常控制在±0.1mm以内,以确保调节过程的顺滑与定位准确。
在材料特性上,底座因承受较大静态载荷,常选用增强尼龙(PA6+GF)或玻纤增强ABS材料,以提升抗蠕变性能和耐热性。结构设计中需特别注意壁厚均匀性,避免局部过厚导致缩痕或过薄导致充填不足。此外,底座与立柱连接处的应力集中区域需进行圆角过渡处理,以延长产品使用寿命。注塑过程中,冷却时间的控制至关重要,过长的冷却时间会降低生产效率,而过短的冷却时间则可能导致产品未完全固化,影响尺寸精度和机械性能。
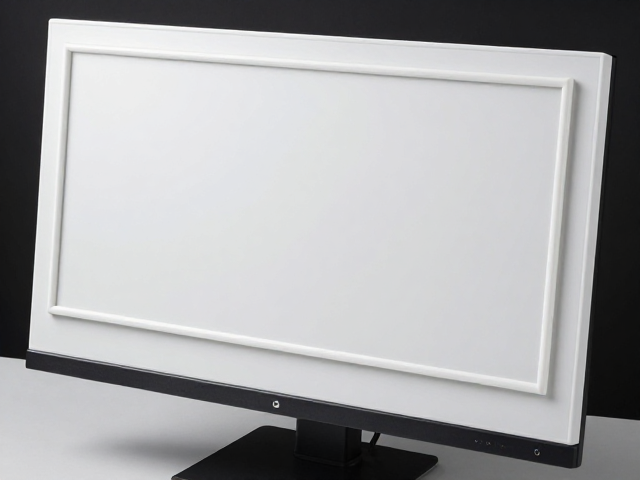
面板压条的装配工艺与外观质量控制
面板压条主要用于固定显示屏面板,防止其在运行过程中发生位移或震动,同时遮盖面板与壳体之间的装配间隙,提升整体视觉完整性。压条结构通常采用细长型设计,两端设置卡扣或螺丝固定点,中间部分可能设置微弱的弧度以贴合屏幕边缘。由于压条外露面积大且位置显眼,其表面质量直接决定产品的整体档次,因此对注塑过程中的流痕、熔接线等缺陷控制极为严格。
在装配工艺中,压条与壳体之间的配合间隙需均匀一致,通常控制在0.1-0.3mm范围内,以符合高端显示设备的外观标准。注塑成型时,需采用多段注射压力与速度控制,确保熔体平稳填充细长型腔,避免产生困气或烧焦现象。表面处理方面,压条常进行喷涂或电镀处理,以增强耐磨性与装饰效果。然而,涂层附着力与基材的结合力是质量控制的重点,需通过百格测试与冷热冲击实验进行验证,确保在长期使用中不会出现脱落或变色现象。
注塑工艺优化中的模具设计与参数调控
模具设计是决定注塑产品质量与生产效率的核心环节。针对显示器壳体、底座与压条的不同结构特点,模具需采用多腔布局以平衡生产节拍。前框壳体因结构复杂,常采用热流道系统配合精密的侧向抽芯机构,以实现复杂卡扣与加强筋的一次成型。底座部分则需设置多点冷却水道,以加速热量散发,缩短成型周期。压条因截面细长,需优化浇口位置与尺寸,确保充填均匀,避免产生取向应力导致变形。
注塑工艺参数的调控需根据材料特性与产品结构进行精细化设定。注射温度通常控制在220-260℃之间,具体数值依据ABS或PC/ABS材料的熔融特性进行调整。保压压力与时间需精确匹配产品壁厚,过高的保压压力可能导致飞边或内应力过大,而过低的保压则易引起缩水或尺寸不足。冷却时间一般为15-40秒,需通过模温机保持模具温度稳定,减少因温差导致的翘曲变形。此外,螺杆转速与背压的设置也会影响材料塑化效果,进而影响产品表面质量与机械性能。
常见缺陷分析与解决方案
注塑过程中常见的缺陷包括翘曲变形、缩痕、熔接线及银纹等,这些缺陷会直接影响产品的外观与功能。翘曲变形多由冷却不均或内应力释放引起,可通过优化冷却水道布局、调整保压曲线或增加模具顶针力度进行改善。缩痕主要出现在壁厚较厚或加强筋根部,可通过减小壁厚、增加保压压力或延长冷却时间来缓解。熔接线影响产品强度与外观,可通过提高注射速度、提高模具温度或增设排气槽来解决。银纹则与材料含水率或分解有关,需确保材料充分干燥,并检查注射温度是否过高导致材料降解。
此外,尺寸不稳定是另一大挑战,尤其在大批量生产中表现明显。这可能与模具磨损、注塑机参数波动或环境温度变化有关。建立标准化的工艺窗口与定期模具维护是保持尺寸一致性的关键。通过使用模内传感器实时监控型腔压力与温度,可及时发现异常并调整工艺参数。同时,采用自动化检测设备对关键尺寸进行在线监测,有助于快速反馈生产状态,减少废品率。通过系统化的缺陷分析与工艺迭代,可显著提升显示器塑胶部件的质量水平与生产效率。