
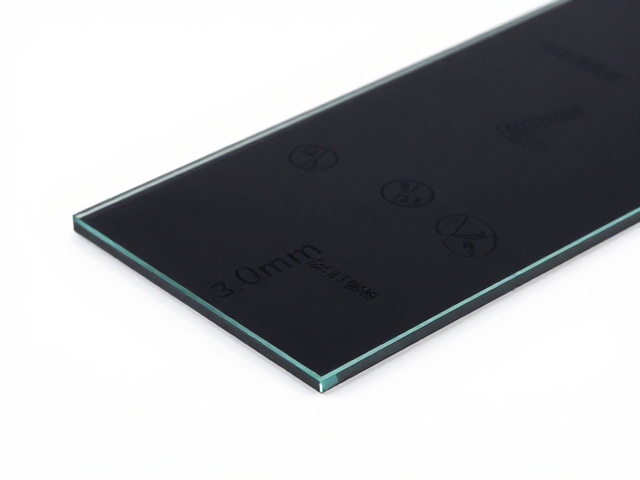
3.0mm液晶面板玻璃边缘切割工艺的核心挑战
3.0mm厚度在液晶面板制造中属于中等偏薄规格,其边缘切割面临着应力集中与微裂纹扩展的风险。相较于更厚的基板,该厚度下的玻璃在机械受力时更容易发生崩边或断裂,因此传统的粗�式切割方式已无法满足高精度模组的生产需求。切割过程中的热影响区控制变得尤为关键,过高的局部温度会导致玻璃内部产生残余应力,进而削弱边缘的机械强度。
目前主流的切割工艺主要依赖金刚石砂轮磨削与激光诱导裂纹扩展技术。金刚石砂轮通过高速旋转产生磨削力,去除玻璃材料,但砂轮磨损会直接影响切割面的粗糙度。激光切割则利用高能光束在玻璃内部形成定向缺陷,随后通过热应力或机械应力使裂纹精确扩展。这两种工艺在实际应用中常需结合使用,以平衡切割速度与边缘质量,确保玻璃基板在后续贴合与组装过程中保持结构完整性。
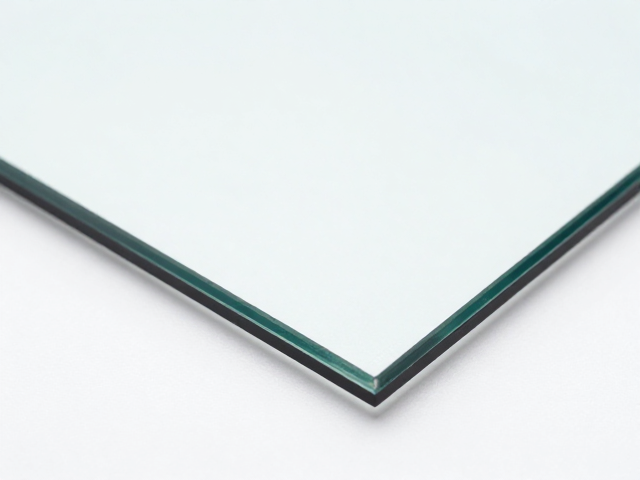
边缘质量的关键评价指标与测试方法
边缘质量直接决定了面板的良率与使用寿命,行业通用标准通常关注崩边尺寸、切口粗糙度以及微裂纹深度。崩边是指切割边缘因机械冲击或材料剥离形成的不规则缺口,其尺寸需控制在微米级别以内,以避免成为应力集中点。切口粗糙度反映了切割面的平滑程度,过大的粗糙度会增加后续抛光工序的难度,并可能影响密封材料的附着效果。
测试方法多采用光学显微镜观察与激光散射仪测量。光学显微镜用于直观检测崩边的大小和形态,通常设定最大允许崩边宽度为50微米至100微米,具体数值依据面板规格而定。激光散射仪通过分析光线在切割面的散射情况,量化粗糙度参数,如算术平均偏差Ra值。此外,边缘强度测试常通过四点弯曲试验评估,通过施加特定载荷观察玻璃是否断裂,以此推断边缘处理后的实际机械性能。
工艺参数优化与质量控制策略
切割参数的优化涉及转速、进给速度、冷却液流量等多个变量。金刚石砂轮的转速需与玻璃硬度匹配,过高转速可能导致砂轮过热失效,过低则切割效率不足。进给速度影响切割深度的一致性,过快易导致边缘不平整,过慢则增加热积累。冷却系统的设计至关重要,它负责带走切割产生的热量并冲刷玻璃碎屑,防止碎屑二次附着造成表面划伤。
质量控制策略强调过程监控与数据追溯。现代生产线引入在线视觉检测系统,实时捕捉切割过程中的图像数据,识别潜在的崩边或裂纹缺陷。通过建立参数数据库,将不同批次玻璃的特性与最佳切割参数关联,实现动态调整。定期对砂轮进行修锐和更换,确保磨削颗粒的锋利度,维持切割面的稳定性。同时,环境洁净度管理也是关键环节,灰尘颗粒可能嵌入切割面,成为隐性缺陷源,需通过层流罩等设备严格控制车间空气质量。