
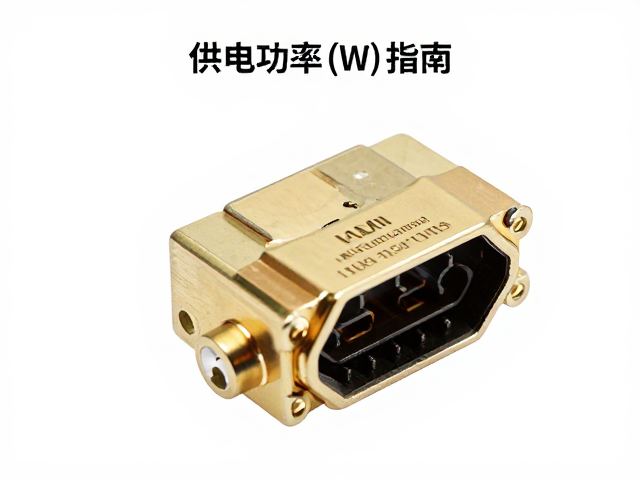
HDMI金属母座焊接工艺的关键控制点
HDMI金属屏蔽壳的焊接质量直接决定了信号传输的稳定性与抗干扰能力,其核心在于确保金属外壳与PCB板接地引脚之间形成低阻抗且牢固的电气连接。在实际操作中,焊点必须呈现饱满的圆锥状,无虚焊、连锡或拉尖现象,同时金属外壳与PCB板之间需保持严密的贴合,避免因间隙过大导致机械强度不足或电磁屏蔽效能下降。焊接过程中,烙铁头温度通常需控制在300℃至350℃之间,预热时间应充分,以加速焊锡丝中助焊剂的活性,促进焊料对金属表面的润湿,从而获得具有良好延展性和导电性的金属互熔层。
为了提升金属母座的抗机械应力能力,建议在焊接前对PCB焊盘进行适当的表面处理,如使用热风枪对焊盘进行预热,避免局部温度不均导致焊盘脱落。对于高密度接口或多针脚设计,采用恒温烙铁配合细尖烙铁头进行点焊,能有效减少热损伤对周边精密元件的影响。此外,焊接完成后需立即清理残留助焊剂,防止其在长期高湿环境下引发电化学迁移,导致绝缘电阻下降或短路风险,确保金属屏蔽层在整个生命周期内维持稳定的接地效果。
供电功率计算中的电气参数解析
HDMI接口支持通过DDC(数据通道通道)和TMDS(最小化传输差分信号)通道传输数据,而在涉及供电场景时,主要关注VDD(5V)引脚的电流负载能力。根据HDMI规范,VDD引脚的最大持续电流通常为50mA,这一数值用于维持接口内部逻辑电路及EDID(扩展识别显示)芯片的正常运作。在计算供电功率时,需明确区分信号功耗与负载功耗,HDMI线缆中的5V电源线通常用于为从设备提供待机或低功率运行所需的能量,而非驱动高功率负载。因此,功率计算公式简化为P=V×I,即5V乘以实际负载电流,任何超出50mA的持续电流需求都可能触发保护机制或导致接口过热。
实际应用中,若系统设计中包含额外的电源管理模块或需要为外接小型设备供电,必须评估PCB走线的载流能力及电源管理IC的输出规格。例如,若某特定应用场景中,通过HDMI接口连接的从设备在峰值状态下消耗电流达到40mA,此时对应的功率为0.2W。若设计中使用了电阻限流或电压调节电路,还需考虑线路压降对实际供电电压的影响。确保电源路径中的铜箔宽度足以应对峰值电流,避免因线路阻抗过大导致电压跌落,进而引起HDMI握手失败或信号完整性受损。所有电气参数的设定必须严格遵循相关接口标准,不得随意更改电压等级或突破电流上限。
热管理与长期可靠性评估
焊接工艺产生的热量会直接影响金属母座内部的塑料绝缘体性能,过高的温度可能导致塑料基材变形或熔化,进而引发短路或机械结构失效。因此,在批量生产环境中,需对焊接后的母座进行严格的热应力测试,确保其在经历规定的高温循环后,金属屏蔽壳与塑料基座之间无松动、开裂或变形现象。同时,焊点的微观结构应经过金相分析验证,确保锡铅或无铅焊料中金属互化物(如Cu6Sn5)的生长厚度适中,过厚的金属互化物会增加脆性,降低焊点在受到机械振动或热胀冷缩时的抗疲劳能力。
长期运行环境下,金属母座的抗氧化性能与接触电阻的稳定性是评估其可靠性的关键指标。高质量的镀金或镀锡层能有效防止氧化层形成,维持低接触电阻。在实际验证中,可通过循环插拔测试模拟长期使用场景,监测接触电阻的变化曲线,确保其在规定插拔次数后仍能满足标准要求的电阻阈值。此外,环境湿度与温度变化会导致PCB基板与金属母座产生微小的形变差异,设计时需预留适当的应力释放空间或采用加固结构,防止因机械应力集中导致焊点开裂,从而保障HDMI接口在复杂工况下的长期稳定运行。