
3.0mm液晶面板玻璃表面硬度的核心测试指标
在液晶显示模组的生产与品控环节,3.0mm厚度的玻璃基板因其优异的机械强度与光学透过率,常被应用于中大尺寸显示器或工业控制面板。表面硬度是衡量该规格玻璃抵抗外部机械损伤能力的关键物理属性,主要反映材料表面对压痕、划伤或磨损的抵抗能力。行业内普遍采用莫氏硬度(Mohs Hardness)作为基础参考体系,但针对高精度工业玻璃,更常使用铅笔硬度试验法(依据ISO 1548或ASTM D336标准)以及纳米压痕技术进行量化评估。
对于3.0mm液晶面板玻璃,其表面通常经过化学强化处理以提升脆性断裂阈值,但这并不完全等同于表面硬度的线性提升。未经强化的高铝硅玻璃表面硬度多集中在莫氏6-7级之间,而经过离子交换强化后的玻璃,其表面压入硬度(Vickers或Knoop硬度)可显著提升。测试过程中需严格控制加载速度、保载时间以及压头材质,以确保数据在不同批次间具有可复现性。例如,使用标准硬度块进行校准后,通过显微硬度计测量得到的压痕对角线长度,是计算维氏硬度的直接依据,这一过程需排除玻璃内部应力场的干扰。
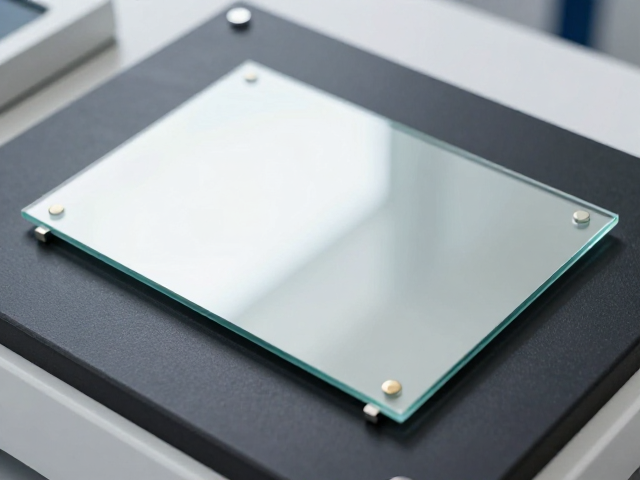
耐磨性能测试的标准方法与执行细节
耐磨性测试旨在模拟玻璃表面在长期摩擦、刮擦环境下保持外观完整性的能力,常见的测试方法包括Taber耐磨试验和落砂法。Taber耐磨试验机通过在玻璃表面施加恒定负载,使两个旋转的磨轮对样品表面进行周期性摩擦,通过测量单位转数下的雾度变化或质量损失来评估耐磨等级。对于3.0mm玻璃,通常使用CS-17或H-18磨轮,负载设定在500g至1000g之间,具体参数需根据下游应用场景(如高频触摸或静态保护)进行适配。
落砂试验则更侧重于模拟颗粒物冲击下的磨损情况,依据ISO 15184或企业内部标准,将特定粒径(如0.1-0.5mm)的氧化铝或石英砂,以固定流速和高度落在玻璃表面,随后通过显微镜观察划痕的数量、长度及深度。测试结果的量化通常依赖于划痕面积占比或最大划痕宽度,数据需经过至少30个有效样本的统计平均,以消除随机误差。值得注意的是,3.0mm玻璃的厚度对测试结果的影响主要体现在刚性支撑上,若夹具未完全贴合,局部应力集中可能导致非表面性的碎裂,从而干扰耐磨数据的真实性。
测试环境控制与数据标准化关联
环境因素对玻璃表面性能测试结果具有显著影响,温度、湿度及清洁度是必须严格监控的变量。高湿度环境可能导致玻璃表面吸附水膜,改变摩擦系数,进而影响铅笔硬度或耐磨测试的读数偏差。因此,标准实验室通常要求将环境温度控制在23±2℃,相对湿度保持在50±5%的条件下进行测试,以确保材料处于标准平衡状态。此外,样品表面的清洁处理至关重要,任何微米级的油污或灰尘都可能在测试初期形成虚假的划痕或阻碍压头接触,导致硬度值虚高或耐磨寿命缩短。
数据标准化还体现在测试设备的校准周期与维护规范上。硬度计压头若出现磨损或污染,会直接改变接触几何形状,导致压痕测量失真。因此,每次测试前需使用标准硬度块验证设备线性度,误差范围通常要求控制在±2%以内。对于3.0mm玻璃,由于其整体刚度较大,测试时的夹持方式需确保样品无悬空或扭曲,避免因机械变形导致测试点应力分布不均。建立严密的环境与设备数据链,是确保不同实验室、不同批次测试数据具备可比性的基础。
表面处理工艺对硬度与耐磨性的影响机制
玻璃的表面处理工艺是决定其最终硬度与耐磨表现的核心变量,其中化学强化(离子交换)和物理镀膜(AR/AG/AF涂层)起着主导作用。化学强化通过在高温熔盐中置换玻璃表面的钠离子为半径较大的钾离子,在表面形成压应力层。这一层应力不仅提升了抗冲击强度,在一定程度上也增加了表面抵抗塑性变形的能力,使得强化玻璃在铅笔硬度测试中表现优于未强化玻璃。然而,应力层的深度通常仅在几十微米范围内,对于3.0mm厚度的玻璃,这种表面改性不会改变基体的整体力学结构。
镀膜工艺则更多影响表面摩擦系数和微观粗糙度,进而影响耐磨测试中的初始阶段表现。防反射(AR)或防眩光(AG)涂层若结合不良或厚度不均,可能在摩擦测试中发生剥离,导致数据异常。抗指纹(AF)涂层通过降低表面能来减少摩擦,但在长期耐磨测试中,涂层的耐久性会成为短板。因此,在评估3.0mm玻璃的综合性能时,需区分基体硬度与涂层附着力。若测试对象为复合结构,需分别对玻璃本体和涂层界面进行独立评估,以明确失效模式是源于基体碎裂还是涂层脱落。