
3.0mm液晶面板玻璃边缘切割工艺的精密控制
液晶显示模组中,3.0mm厚的玻璃基板因其优异的透光率与机械强度,常被应用于高可靠性场景。然而,玻璃作为一种脆性材料,其边缘在受到机械应力或热应力集中时,极易产生微裂纹。边缘切割工艺的核心在于通过高精度金刚石砂轮或激光技术,去除切割过程中产生的崩边与微损伤,使玻璃边缘形成平滑的几何形态。这一过程直接决定了玻璃在后续贴合、封装及使用阶段的结构完整性。
在精密加工环节中,切割参数的设定需严格匹配玻璃的物理特性。主轴转速、进给速度以及冷却液的流量与温度,共同影响着切割面的粗糙度与微观结构。若冷却不足,局部高温会导致玻璃表面产生热应力裂纹;若进给过快,则可能引发边缘崩缺。通过优化这些物理参数,能够显著降低边缘缺陷率,为后续可能面临的极端环境条件奠定坚实的物理基础。
高温暴晒环境下玻璃边缘的热应力分析
当液晶模组长期暴露于高温暴晒环境中,玻璃基板与内部有机材料(如偏光片、光学胶)会因热膨胀系数差异产生显著的热应力。3.0mm玻璃相较于更薄的2.0mm或更厚的4.5mm玻璃,在厚度方向上的热传导与应力分布具有独特性。边缘作为应力集中的敏感区域,若存在切割瑕疵,在高温作用下,微裂纹尖端会产生应力集中效应,导致裂纹扩展。
随着环境温度升高至60℃甚至更高,玻璃内部积聚的热能无法及时通过边缘释放,使得边缘区域成为热力学上的薄弱环节。此时,原本在常温下看似无害的微小崩边或划痕,可能在热循环中迅速扩大。这种由热应力引发的边缘开裂,不仅破坏了玻璃的整体结构,还可能穿透至液晶层,导致显示异常或模组失效。因此,控制边缘质量是抵御高温隐患的关键物理屏障。
边缘抛光与强化处理对耐温性能的提升
单纯的切割难以达到消除微观损伤的要求,后续的边缘抛光与强化处理是提升耐温性能的重要步骤。通过精细的研磨与抛光,可以将切割留下的微观裂纹去除,使边缘表面粗糙度降至微米级别。平滑的边缘能够有效分散热应力,避免应力集中点的形成。这种物理形态的优化,使得玻璃在应对温度剧烈变化时,能更好地保持结构的稳定性。
部分高可靠性场景还会引入化学强化或离子交换等表面处理技术。虽然主要强化区域通常覆盖面板主体,但边缘区域的强化效果同样会影响其抗裂性能。均匀的强化层能够在玻璃表面形成压应力层,抵消部分由高温引起的拉应力。然而,若边缘切割质量不佳,强化工艺可能无法有效覆盖缺陷区域,甚至因缺陷导致强化效果不均。因此,高精度的切割是确保后续强化工艺发挥最大效能的前提条件。
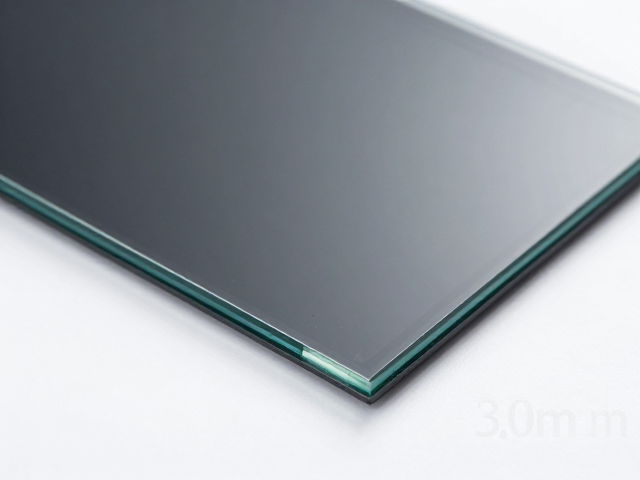
工艺标准化与检测机制的建立
为了确保每一片3.0mm液晶面板玻璃在极端环境下的安全性,建立严密的工艺标准与检测机制不可或缺。行业标准通常对边缘崩边尺寸、划痕深度及表面粗糙度设定了严格的公差范围。通过自动化光学检测(AOI)设备,可以在高速生产线上实时捕捉边缘缺陷,确保不合格品不被流入下一道工序。这种基于数据的质量控制体系,能够最大限度地减少人为误差,提升产品的一致性。
在实际生产管理中,对切割刀具的磨损监测与定期更换也是维持工艺稳定性的关键。金刚石砂轮的钝化会导致切割力增大,进而引发边缘质量下降。通过监测切割声音、振动频谱或定期抽样检测边缘形貌,可以精准判断刀具状态。这种预防性的维护策略,确保了切割工艺的持续稳定,为液晶面板在高温暴晒环境下提供可靠的物理保护,从而降低因边缘失效导致的售后风险。