
化学强化前的基材选择与预处理标准
3.0mm厚度的液晶面板玻璃在化学强化过程中面临着独特的物理挑战,其厚度显著高于常规2.0mm或更薄的盖板玻璃,这直接影响了离子交换的动力学过程。工业生产中通常选用铝硅酸盐玻璃作为基材,因为其中的铝离子能形成更稳定的网络结构,有助于提升最终产品的应力层深度和强度。在进入强化炉之前,玻璃表面必须经过严格的清洗和干燥程序,任何微小的灰尘颗粒或残留有机物都会在高温离子交换过程中形成缺陷,导致局部应力集中甚至引发微裂纹。预处理阶段的洁净室等级通常控制在ISO Class 7或更高标准,以确保基材表面的原子级清洁,这是保证后续强化均匀性的先决条件。
基材的尺寸精度也是决定成品良率的关键因素。3.0mm玻璃在切割后往往存在边缘应力分布不均的问题,因此在强化前需要进行精密的外形修整。这一过程不仅要求玻璃的外形符合设计图纸的公差范围,更要求边缘的粗糙度控制在微米级别。如果边缘存在崩边或微裂纹,在加热至400℃左右的强化环境中,这些缺陷会成为应力释放的突破口,导致玻璃在强化过程中发生翘曲或破裂。因此,预处理环节的核心在于通过高精度的研磨和抛光工艺,消除切割带来的机械损伤,为离子交换创造一个完整且均匀的物理界面。
离子交换过程中的温度与时间控制逻辑
化学强化的核心机制在于利用钾离子(K+)置换玻璃表面的钠离子(Na+),由于钾离子半径大于钠离子,置换后会在玻璃表面形成压应力层。对于3.0mm的玻璃,由于体积较大,热传导所需的时间相对较长,因此强化过程中的温度控制至关重要。工业上通常采用硝酸钾盐浴,温度维持在400℃至420℃之间。在这个温度区间内,盐浴的粘度较低,有利于离子的扩散,但过高的温度可能导致玻璃变形或盐浴分解。实际生产中,技术人员需要根据玻璃的具体成分配方,精确计算升温曲线,确保玻璃整体温度均匀,避免因热应力不均导致的翘曲。
时间参数对应力层深度(DOL)有着决定性影响。根据菲克扩散定律,离子扩散深度与时间的平方根成正比。对于3.0mm的玻璃,为了获得足够的表面压应力以抵抗外部冲击,通常需要较长的强化时间,一般在2到4小时之间。然而,单纯延长时间并不能无限提升强度,当应力层深度超过临界值后,表面张应力也会相应增加,过大的张应力可能导致玻璃在后续加工或使用中自发破裂。因此,工艺控制需要在表面压应力和应力层深度之间找到最佳平衡点。现代生产线常配备在线监测设备,实时监测盐浴中的钾离子浓度和温度波动,通过反馈调节确保每一批次玻璃的强化效果一致。
边缘切割工艺对强化效果的从属影响
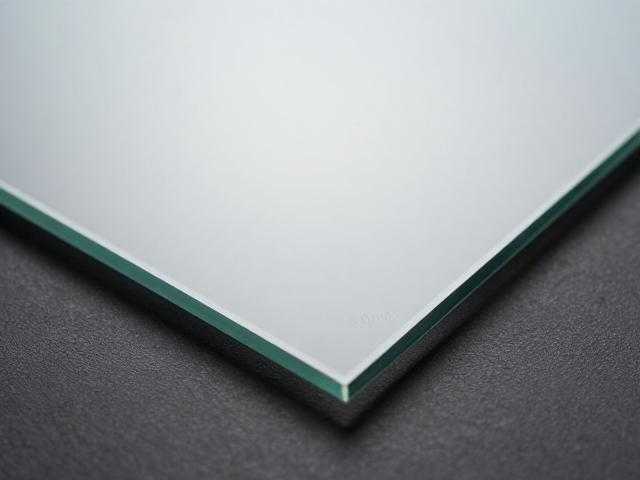
尽管化学强化主要提升玻璃表面的强度,但边缘切割的质量直接决定了强化效果的上限。3.0mm玻璃在切割过程中,边缘区域会产生微观的塑性变形和裂纹扩展。如果切割边缘存在较大的崩边或微观裂纹,这些缺陷会深入玻璃内部,使得化学强化无法在边缘区域形成有效的压应力闭合。在离子交换过程中,边缘的裂纹尖端会成为应力集中点,导致强化效果边缘弱化。因此,切割工艺必须追求极低的边缘粗糙度,通常要求使用金刚石砂轮进行精密切割,并在切割后立即进行倒角或抛光处理,以消除切割应力。
切割后的边缘处理还涉及到与强化炉进料系统的兼容性。3.0mm玻璃较重,在传输过程中容易发生晃动或碰撞。如果边缘不够平整,在放入盐浴槽时容易卡滞或碰撞其他玻璃,造成表面划伤。这种表面划伤在强化后会被放大,严重影响光学性能和机械强度。因此,切割后的玻璃需要进行严格的边缘外观检查,剔除任何有可见缺陷的半成品。部分高端生产线还引入了激光切割技术,虽然成本较高,但其热影响区极小,能显著减少边缘微裂纹的产生,从而为化学强化提供更好的基材条件,确保最终产品的良率和一致性。
强化后处理与应力检测的必要性
强化完成后,玻璃表面残留的盐浴必须被彻底清除,否则会影响后续镀膜或贴合工艺。通常采用去离子水进行多次冲洗,并使用超声波清洗机去除顽固残留。清洗过程中需控制水温和压力,避免高温玻璃因骤冷产生热应力破裂。清洗后的玻璃需要经过烘干处理,确保表面无水渍。这一阶段的环境控制同样重要,空气中的尘埃可能附着在湿润表面,形成永久性污点。因此,清洗和烘干通常在层流罩或洁净室中进行,以维持产品的表面洁净度。
应力检测是评估3.0mm玻璃强化质量的最终环节。常用的检测方法包括使用偏光仪观察玻璃内部的应力分布图像,以及使用表面应力仪测量具体的应力值。对于3.0mm玻璃,由于厚度较大,应力分布的均匀性检测尤为重要。不均匀的应力分布会导致玻璃在受到外部冲击时,应力无法有效分散,从而降低抗冲击性能。此外,还需要检测玻璃的透光率和表面硬度,确保强化过程没有导致光学性能的下降。通过大数据分析历史数据,生产方可以建立应力值与强化参数的对应模型,不断优化工艺窗口,实现从经验控制向数据驱动控制的转变。